
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-05 origine:Propulsé


Vous avez du mal à combiner la complexité géométrique complexe de moulage sous pression avec la simple résistance mécanique d"une billette forgée ? Ce casse-tête technique courant afflige aussi bien les concepteurs de produits que les responsables des achats. Le moulage par compression résout précisément ce défi de fabrication. Fréquemment appelée forgeage du métal liquide, cette technique avancée applique une pression massive et soutenue pendant la phase de solidification. Le résultat est une structure interne hautement raffinée qui élimine efficacement la porosité interne et les vides de retrait.
Pour les équipes d’ingénierie opérant au bas de l’entonnoir décisionnel, la question cruciale va au-delà de la simple compréhension du processus. Vous devez déterminer si vos composantes spécifiques justifient la transition. Ce guide complet explore les principales applications de la solidification à haute pression. Des nœuds de suspension automobile critiques pour la sécurité aux vannes industrielles complexes, découvrez exactement quelles pièces bénéficient le plus de cette technique de fabrication avancée.
Porosité nulle et haute résistance : le processus produit des composants exceptionnellement denses et traitables thermiquement qui rivalisent étroitement avec les pièces forgées en termes d'intégrité mécanique et de résistance à la fatigue.
Dominance des véhicules électriques et de l'automobile : la transition rapide vers les véhicules électriques fait des nœuds structurels de châssis et des pièces de suspension légères des candidats privilégiés pour cette méthodologie.
Rentable pour les géométries complexes : il offre une alternative très économique au forgeage traditionnel pour les pièces nécessitant des caractéristiques internes complexes et un usinage CNC secondaire minimal.
Compatibilité polyvalente des matériaux : bien que le zinc et le magnésium soient hautement compatibles, les alliages d'aluminium connaissent les gains de performances métallurgiques les plus spectaculaires, en particulier l'A356-T6.
Des analyses récentes du secteur révèlent un tournant décisif dans les stratégies manufacturières mondiales. Alors que des normes strictes en matière d’émissions et des objectifs en matière d’autonomie des véhicules électriques dominent le paysage technique, la demande de composants légers à haute intégrité augmente. Les tendances du marché indiquent que le forgeage avancé des métaux liquides s’empare rapidement des parts de marché de l’emboutissage traditionnel de l’acier et du moulage du fer. Les ingénieurs ne sont plus disposés à faire de compromis entre réduction de poids et résistance aux chocs. En consolidant les soudures multipièces en nœuds uniques en aluminium à haute résistance, les fabricants parviennent à une réduction de masse sans précédent tout en maintenant la rigidité structurelle. Cette macro-tendance fait passer la solidification à haute pression d’un processus de niche aérospatiale à une production traditionnelle à grand volume.
Avant d"analyser des cas d"utilisation spécifiques à l"industrie, nous devons établir pourquoi certaines applications d"ingénierie nécessitent cette voie de fabrication spécifique. Le forgeage de métal liquide comble le fossé historique entre le coulage traditionnel du sable et le forgeage mécanique. Comprendre ces avantages métallurgiques sous-jacents aide les responsables des achats à identifier les projets qui justifient l’investissement initial en outillage.
La haute pression traditionnelle Moulage sous pression injecte du métal en fusion dans une cavité en acier à des vitesses extrêmes, dépassant souvent 40 mètres par seconde. Cet écoulement turbulent emprisonne inévitablement l"air et crée des micro-retraits à mesure que le métal refroidit. Le squeeze casting modifie fondamentalement cette dynamique. Il introduit le matériau fondu à une vitesse beaucoup plus faible pour maintenir un écoulement laminaire. Ensuite, une pression hydraulique massive, dépassant souvent 100 MPa, est appliquée pendant toute la phase de congélation. Cette force incessante pousse le métal en fusion dans chaque crevasse microscopique de la matrice. Il alimente activement le retrait et empêche totalement la formation de poches de gaz. La microstructure résultante est totalement dense. Cette densité est une nécessité absolue pour les pièces soumises à des charges dynamiques élevées.
Une limitation frustrante des pièces moulées sous pression standard est leur incapacité à subir un durcissement par précipitation à haute température. Soumettre une pièce standard à un traitement thermique T6 provoque une expansion rapide des poches de gaz internes piégées. La surface se boursoufle de manière agressive, détruisant l’intégrité structurelle. Étant donné que le moulage par compression en aluminium élimine complètement ces poches d'air internes, les composants subissent en toute sécurité un traitement thermique T6 complet. Ce traitement modifie la structure du grain, élevant considérablement la traction et la limite d'élasticité à des niveaux remarquablement proches de ceux des pièces forgées.
Le forgeage produit des pièces incroyablement résistantes, mais se heurte à des géométries internes complexes ou à des sections à parois minces. Les ébauches forgées nécessitent souvent un usinage CNC secondaire approfondi pour atteindre les tolérances dimensionnelles finales. La solidification à haute pression excelle dans la fabrication de formes quasi nettes. La pression intense garantit une excellente réplication des détails complexes de la matrice. Cela permet d"obtenir des finitions de surface supérieures dès la sortie du moule, minimisant ainsi le gaspillage de matières premières et réduisant les temps de cycle d"usinage coûteux.
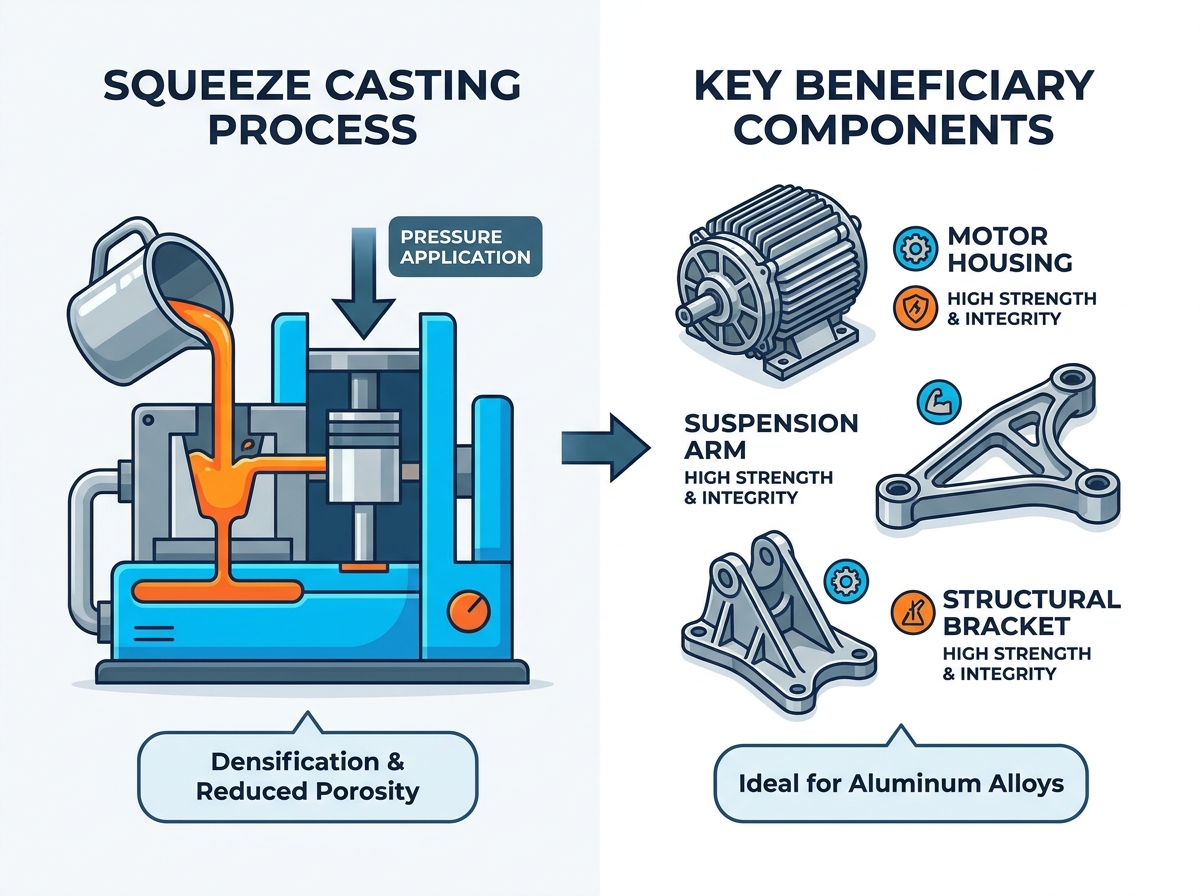
Le secteur automobile connaît une transformation massive. Les fabricants d’équipement d’origine s’efforcent de respecter les normes mondiales en matière d’efficacité énergétique. Par conséquent, le forgeage par métal liquide est naturellement devenu la principale méthode de fabrication de composants critiques pour la sécurité.
Les composants de suspension subissent d’immenses contraintes dynamiques, des vibrations continues de la route et des millions de cycles de fatigue élevée. Une défaillance structurelle est ici catastrophique. Historiquement, les ingénieurs comptaient sur des pièces forgées en acier lourd pour garantir la résistance à la fatigue. Aujourd"hui, les techniques de moulage avancées fournissent la résistance mécanique requise tout en permettant des géométries complexes et optimisées en termes de poids que le forgeage traditionnel ne peut pas facilement reproduire.
Les architectures de châssis structurels évoluent rapidement. Pour améliorer la dynamique de conduite et réduire la masse, les ingénieurs automobiles s"appuient de plus en plus sur des assemblages en alliage léger. Ceux-ci remplacent les soudures lourdes en fonte ou en acier embouti en plusieurs pièces. Les supports de moteur et les nœuds de châssis nécessitent une rigidité extraordinaire pour absorber l"énergie d"impact massive lors d"une collision. La structure de grain dendritique dense et uniforme fournie par ce procédé garantit des caractéristiques de déformation hautement prévisibles.
Les systèmes de freinage hydrauliques fonctionnent dans des conditions extrêmes. Les pressions des fluides dépassent souvent 2 000 PSI lors de freinages brusques. Les composants abritant ce fluide doivent rester absolument étanches à la pression. Même une porosité microscopique dans un étrier de frein entraîne un suintement insidieux du liquide et une défaillance ultime des freins. L"immense pression appliquée lors de la solidification garantit une structure interne totalement exempte de vides et de fuites.
La transition rapide vers les groupes motopropulseurs électriques introduit des défis d’ingénierie entièrement nouveaux. La densité de puissance et la dynamique thermique sont désormais des priorités absolues. Le boîtier abritant le moteur de traction électrique doit remplir simultanément plusieurs fonctions critiques, ce qui en fait un candidat idéal pour la solidification à haute pression.
Les moteurs des véhicules électriques génèrent une chaleur intense et localisée lors d’accélérations rapides. La dissipation efficace de cette énergie thermique est essentielle au maintien de l’efficacité du moteur et à la protection des aimants aux terres rares. Le métal dense et sans vide offre une conductivité thermique bien supérieure à celle des alternatives poreuses. En éliminant les micro-vides isolants, le boîtier agit comme un dissipateur thermique très efficace, transférant rapidement l"énergie thermique du noyau du moteur.
Pour gérer la chaleur extrême, les ingénieurs conçoivent des chemises d'eau hélicoïdales complexes directement dans le moulage du carter moteur en aluminium . Le liquide de refroidissement pompe à travers ces canaux à paroi mince sous une pression continue. Une porosité de retrait mineure permet au liquide de refroidissement de s'infiltrer dans les composants électriques, provoquant des courts-circuits catastrophiques. La solidification à haute pression garantit que les fines parois séparant la chemise d’eau de la cavité interne du moteur restent totalement étanches.
Les moteurs électriques fonctionnent à des régimes nettement plus élevés que les moteurs à combustion interne. Ils génèrent des gémissements et des vibrations électromagnétiques à haute fréquence. Sans un système d’échappement bruyant pour masquer ces sons, les bruits à haute fréquence deviennent très perceptibles. La densité supérieure des matériaux et la rigidité structurelle de ces boîtiers modifient fondamentalement la fréquence de résonance. Cette rigidité structurelle amortit naturellement les vibrations électromagnétiques, améliorant ainsi considérablement le profil acoustique du véhicule.
Dans les secteurs de l’aérospatiale et de la défense, la défaillance d’un composant n’est tout simplement pas une option. Les matériaux sont soumis aux normes de tests et de certification les plus rigoureuses au monde. Le forgeage par métal liquide offre une intégrité matérielle impeccable pour ces environnements extrêmes tout en offrant des avantages de coût substantiels par rapport à l"usinage traditionnel de billettes.
Les ingénieurs aérospatiaux luttent constamment contre le ratio achat-vol. L'usinage CNC des supports structurels et des nœuds porteurs à partir de billettes solides donne une excellente résistance mais entraîne un gaspillage massif de matériaux. Cette méthode avancée permet aux ingénieurs de produire des pièces moulées complexes en alliage d'aluminium avec un rapport résistance/poids élevé et une forme proche du résultat final. Cela réduit considérablement les déchets de matériaux tout en conservant strictement les propriétés mécaniques requises pour le matériel critique pour le vol.
Les applications de défense exigent des composants capables de résister à des fluctuations environnementales extrêmes, à des forces G massives et à des pressions internes explosives. Les boîtiers de munitions et les châssis des systèmes de guidage doivent présenter un comportement mécanique hautement prévisible. Le processus produit une structure de grain dendritique fine et uniforme sur toute la section transversale. Cette microstructure cohérente garantit des performances fiables sous contrainte balistique.
Au-delà du transport, les industries de la machinerie lourde et des équipements industriels ont besoin de composants capables de survivre dans des environnements difficiles et hautement abrasifs. Comme le confirmera tout ingénieur de pompes chevronné, les défauts internes sont l’ennemi absolu de la dynamique des fluides.
Imaginez une pelle industrielle fonctionnant à des températures inférieures à zéro. Ses systèmes hydrauliques gèrent des pressions de fluide supérieures à 5 000 PSI. Dans ces environnements impitoyables, l’intégrité d’un corps de vanne directionnelle n’est pas négociable. Les méthodes traditionnelles laissent souvent des vides de retrait microscopiques. Sous haute pression, le fluide hydraulique pénètre dans ces micropores, entraînant un suintement externe. Le moulage par compression garantit un joint dense et étanche à la pression sur toute la section transversale, éliminant ainsi le besoin d"une imprégnation secondaire sous vide coûteuse.
Les composants rotatifs sont confrontés à d’immenses forces centrifuges et à des contraintes dynamiques. Si une roue en fonte contient des vides internes, la répartition de la masse devient inégale. Cela conduit à un déséquilibre de rotation. Au fil du temps, ce déséquilibre provoque de graves vibrations, une usure prématurée des roulements et, à terme, une défaillance catastrophique à des régimes élevés. Étant donné que ces pièces sont formées sans vide interne, elles présentent une excellente uniformité de masse et un équilibre de rotation parfait. De plus, la microstructure dense offre une résistance supérieure à l’usure contre la cavitation et les fluides abrasifs.
Choisir le bon processus nécessite de soigneusement équilibrer les exigences mécaniques et les coûts de production. Bien que le forgeage par métal liquide offre des propriétés métallurgiques supérieures, il ne s’agit pas toujours du choix le plus économique pour chaque composant.
Ce processus avancé constitue le choix définitif lorsque l’intégrité mécanique ne peut être compromise. Les ingénieurs doivent spécifier cette méthode pour les pièces à parois épaisses où la norme moulage sous pression entraînerait inévitablement un retrait important de la porosité de la ligne centrale. Il est également obligatoire pour les pièces nécessitant un traitement thermique agressif T6 pour obtenir une résistance à la traction maximale.
La haute pression Moulage sous pression reste la solution la plus rentable pour la production en très grand volume où la résistance mécanique extrême est une préoccupation secondaire. Si vous concevez des pièces cosmétiques à paroi mince ou des couvercles non porteurs, les temps de cycle plus rapides et les coûts d"outillage inférieurs en font un choix économique bien supérieur.
Caractéristique du processus | Coulée de compression | Haute pression Moulage sous pression |
|---|---|---|
Dynamique des flux de métaux | Le remplissage lent et laminaire empêche l"emprisonnement d"air | Le remplissage turbulent à grande vitesse emprisonne l"air |
Porosité interne | Pratiquement zéro | Modéré à élevé |
Traitement thermique T6 | Excellent | Pauvre |
Résistance mécanique | Très haut | Modéré |
Géométrie idéale | Composants structurels complexes et à parois épaisses | Boîtiers à parois minces, esthétiques ou légers |
La transition d"un composant d"un moule en sable traditionnel vers un environnement de solidification à haute pression nécessite une approche d"ingénierie spécifique. Les concepteurs de produits doivent adapter leurs modèles CAO pour s"aligner sur la physique unique du processus.
La règle fondamentale est de faciliter l’écoulement fluide du métal. La pression hydraulique appliquée doit atteindre toutes les zones de la pièce moulée avant que le métal ne gèle. Les ingénieurs doivent concevoir des pièces avec des transitions progressives et des rayons généreux. Étant donné que le métal en fusion agrippe fermement la cavité de la matrice en acier lorsqu"il refroidit sous l"effet d"une force immense, des angles de dépouille généreux sont nécessaires sur toutes les surfaces verticales pour éviter le grippage lors de l"éjection.
Le choix de l’alliage a un impact drastique sur les performances finales. L"A356 est universellement considéré comme la référence en matière d"applications à haute résistance dans ce processus. Il contient environ 7 pour cent de silicium, offrant une excellente fluidité pendant la phase de remplissage lente. Lorsqu"elle est traitée correctement, une pièce de l"A356-T6 atteint une limite d"élasticité et une résistance à la fatigue exceptionnelles. À l’inverse, les alliages comme l’A380 offrent une alternative très rentable pour les composants industriels qui nécessitent une bonne résistance sans traitement thermique.
Bien que le moulage par compression nécessite un investissement initial en outillage plus élevé que le coulage de sable de base, le retour sur le long terme est indéniable. Il offre une valeur inégalée pour les composants exigeant une intégrité structurelle absolue, une étanchéité à la pression et des géométries complexes. En comblant efficacement le fossé entre la flexibilité de conception et la puissance brute du forgeage mécanique, cette méthodologie résout certains des défis d"ingénierie structurelle les plus exigeants de l"ère moderne.
Que vous développiez des nœuds structurels légers pour l"aérospatiale ou que vous conceviez un système de refroidissement liquide étanche pour les groupes motopropulseurs de véhicules électriques, le forgeage du métal liquide offre la fiabilité qu"exige votre projet. Concevez-vous un composant qui nécessite la résistance d’un forgeage avec la complexité complexe d’un moulage ? Découvrez nos solutions de fabrication complètes chez QSY Casting. Contactez notre équipe d"ingénierie pour une consultation technique dès aujourd"hui et laissez-nous vous aider à sélectionner l"alliage et le processus parfaits pour votre prochain projet haute performance.
La principale différence réside dans la dynamique des fluides du métal en fusion et la pression appliquée lors de la solidification. La HPDC injecte du métal en fusion dans une matrice à des vitesses extrêmement élevées, provoquant un écoulement turbulent qui emprisonne inévitablement des poches d"air. En revanche, le moulage par compression verse le métal lentement pour maintenir un écoulement laminaire. Une fois la filière fermée, une pression hydraulique massive est appliquée et maintenue tout au long du processus de refroidissement, éliminant ainsi les vides de retrait.
Oui, absolument. C"est l"un des plus grands avantages mécaniques du procédé. Étant donné que le remplissage lent et la solidification à haute pression éliminent les gaz internes piégés, les composants subissent en toute sécurité des traitements thermiques agressifs T6. Toute tentative de traitement thermique d"une pièce HPDC traditionnelle entraîne une expansion rapide des poches d"air emprisonnées sous l"effet d"une chaleur élevée, ce qui provoque des cloques sur la surface et compromet la structure.
Généralement, il s’agit d’une solution beaucoup plus rentable pour les géométries complexes. Bien que les coûts d"outillage initiaux pour les matrices en acier robuste soient similaires à ceux des matrices de forgeage, le processus de fabrication permet la création de caractéristiques internes complexes et de formes proches du résultat que le forgeage ne peut tout simplement pas réaliser. Cela réduit considérablement le besoin d’un usinage CNC secondaire long et long.
Les alliages d"aluminium sont les plus répandus en raison de leur excellent rapport résistance/poids. L"A356 est l"alliage le plus couramment spécifié car sa teneur en silicium offre une grande fluidité et il répond exceptionnellement bien au traitement thermique T6. Les A380 et A390 sont également fréquemment utilisés pour les composants industriels nécessitant une résistance élevée à l"usure.
La rupture par fatigue provient généralement de défauts internes microscopiques ou de porosité de surface où les contraintes se concentrent. En appliquant une pression élevée et soutenue pendant la phase de congélation, cette méthode élimine ces micro-vides et crée une structure granulaire très raffinée et uniforme. Cette microstructure dense retarde considérablement l’initiation et la propagation des fissures, conduisant à une durée de vie en fatigue qui reflète étroitement les billettes forgées.
Grâce à l"immense pression appliquée, le métal en fusion reproduit parfaitement les détails complexes de la matrice en acier. Cela permet aux fabricants d"atteindre des tolérances de forme proches de la valeur nette, souvent comprises entre ±0,1 mm et ±0,2 mm en fonction de la taille et de la géométrie de la pièce. Par conséquent, les ingénieurs peuvent concevoir des pièces avec des surépaisseurs d’usinage minimales, économisant ainsi les coûts de matériaux et de traitement secondaire.


