
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-11-02 origine:Propulsé


Concevoir des composants qui survivent à des environnements soumis à de fortes contraintes sans se briser est un défi quotidien dans l"atelier d"ingénierie. Les pièces légères sont très recherchées dans plusieurs secteurs industriels. Cette demande fait de l’aluminium un matériau incontournable pour la fabrication moderne. Cependant, tous les aluminiums ne se comportent pas de la même manière sous des pressions mécaniques extrêmes. Comprendre la signification exacte que les matériaux ductiles apportent à un assemblage structurel est ce qui permet d"éviter des défaillances catastrophiques du système.
Dans ce guide technique complet, nous explorerons l’impact de la ductilité sur les composants moulés. Nous examinerons comment les ingénieurs en contrôle qualité le mesurent en laboratoire et comment des méthodes de fabrication spécifiques dictent les performances du produit final sur le terrain.
Définition de base : Le sens ductile fait référence à la capacité inhérente d'un matériau à subir une déformation plastique importante sous contrainte de traction avant de se rompre. C'est la capacité de s'étirer en toute sécurité plutôt que de se briser brusquement.
Tests en laboratoire : la mise en œuvre de tests rigoureux en laboratoire à l'aide de machines de traction universelles est essentielle. Les ingénieurs doivent quantifier les pourcentages d'allongement et la limite d'élasticité pour garantir que le composant final est conforme aux réglementations de sécurité strictes.
Méthodes de fabrication : Les techniques avancées de solidification, telles que les processus de compression, minimisent considérablement la porosité interne des gaz. Cela augmente la ductilité et l’intégrité structurelle de la pièce finie.
Applications réelles : les environnements opérationnels soumis à de fortes contraintes dépendent d'alliages hautement ductiles. Ces matériaux s'adaptent à la dilatation thermique et aux vibrations mécaniques continues sans initier de fissures de fatigue.
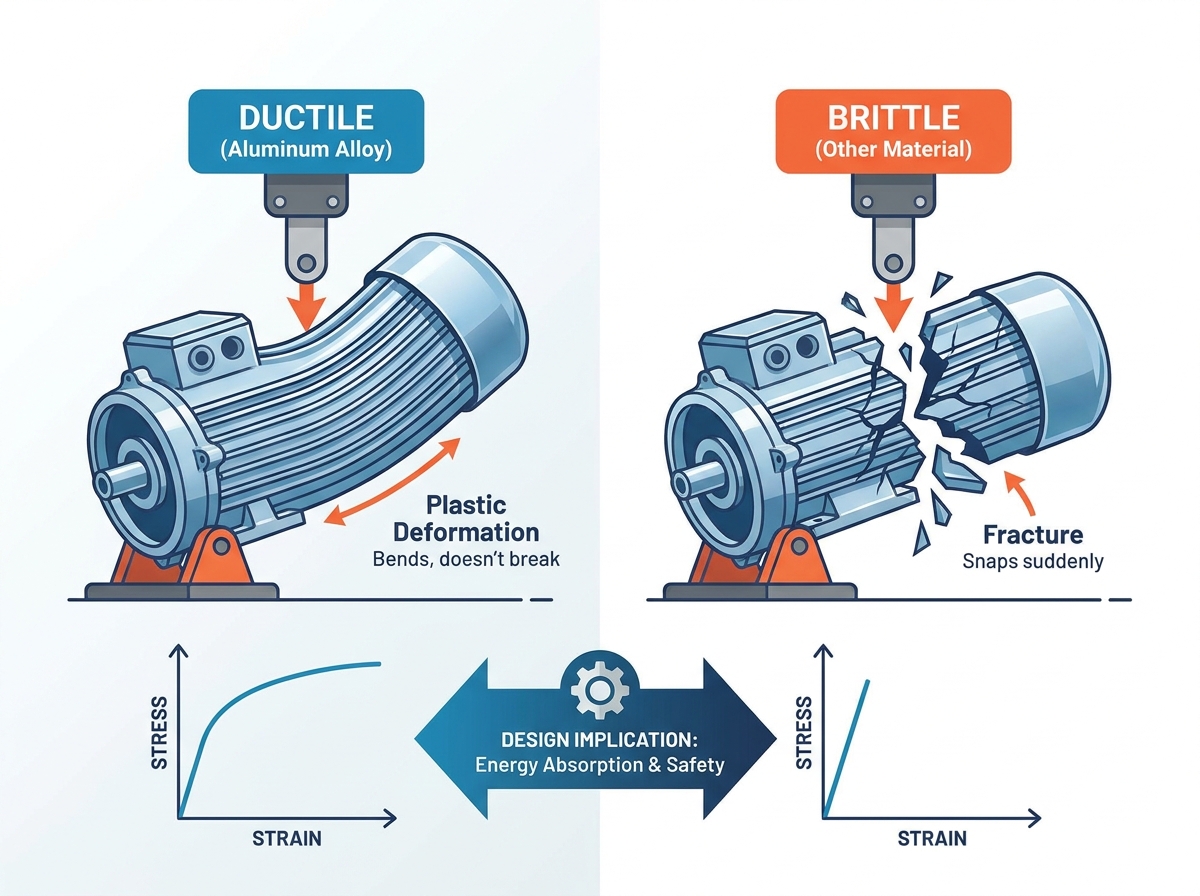
En usine, la ductilité est une propriété mécanique qui décrit dans quelle mesure un matériau solide peut subir une déformation plastique sans se fracturer. Lorsqu’une charge de traction est appliquée, un matériau ductile s’allonge. Sa section transversale diminue avant de finalement échouer. Ce comportement est représenté visuellement sur une courbe contrainte-déformation, où un métal ductile présente une large région plastique suivant sa limite élastique.
À l’inverse, la fragilité est exactement le contraire. Un matériau fragile absorbe très peu d’énergie avant de se briser. Les matériaux comme la fonte ou la céramique standard s"enclenchent simplement. Lorsqu’il est soumis à des contraintes dépassant sa limite d’élasticité, un matériau fragile se brise avec une déformation plastique presque nulle. Pour les designers industriels et les ingénieurs mécaniciens, comprendre le sens que les matériaux ductiles apportent à un projet est fondamental. Un matériau ductile se plie et s’étire pour absorber l’énergie cinétique. Un matériau fragile se brisera soudainement et sans avertissement, entraînant souvent avec lui le reste de l’ensemble mécanique.
Des analyses récentes de l’industrie mettent en évidence une évolution massive vers l’allègement structurel. Poussés principalement par les secteurs des véhicules électriques et de l’aérospatiale, les ingénieurs s’efforcent d’éliminer de manière agressive l’excès de poids pour étendre l’autonomie de la batterie et améliorer le rendement énergétique. Les tendances techniques actuelles montrent une augmentation de la demande de pièces moulées structurelles à grande échelle, souvent appelées gigacastings. Dans ces composants massifs, la ductilité n’est pas seulement une préférence ; il s"agit d"une exigence réglementaire stricte.
À mesure que les pièces deviennent plus fines et plus légères, elles doivent encore absorber une immense énergie de collision. Ce pivot à l’échelle de l’industrie souligne pourquoi l’aluminium à haute ductilité remplace les assemblages traditionnels en acier lourd. Étant donné que les matériaux ductiles se déforment visiblement avant d"atteindre leur résistance à la traction ultime, ils fournissent un système d"avertissement intégré. En cas de surcharge soudaine, le composant se pliera ou se déformera. Cette distorsion physique alerte les équipes de maintenance de la panne imminente avant qu"une rupture catastrophique ne se produise. En spécifiant des matériaux à haute ductilité, les ingénieurs garantissent que les composants peuvent absorber en toute sécurité des charges d"impact inattendues.
Lors de la spécification de pièces moulées en alliage d'aluminium pour des applications industrielles dynamiques, la ductilité dicte la manière dont le composant gérera l'énergie cinétique et les forces d'impact. Dans les systèmes mécaniques actifs, les pièces sont fréquemment soumises à des impacts soudains ou à des pics de charge inattendus. Une pièce moulée à haute ductilité peut absorber cette énergie cinétique en la convertissant en déformation plastique.
Au lieu que l"énergie provoque une fracture immédiate, la structure atomique de l"aluminium ductile permet aux dislocations de se déplacer en douceur à travers le réseau cristallin. Ce mouvement interne absorbe le stress. Par conséquent, l’intégrité structurelle du système mécanique dans son ensemble est préservée, même si chaque composant subit de légers changements dimensionnels. Cette capacité d’absorption d’énergie est exactement ce qui rend l’aluminium ductile indispensable dans les systèmes de gestion des collisions, les composants de suspension et les supports robustes.
Au-delà des impacts soudains, la ductilité joue un rôle essentiel dans la prévention des ruptures par fatigue au fil du temps. Les composants mécaniques subissent souvent des charges cycliques, qui consistent en des modèles de contraintes répétées qui se produisent lors d"un fonctionnement standard. Sur des milliers ou des millions de cycles, des concentrations de contraintes microscopiques peuvent provoquer des microfissures dans le métal.
Dans les matériaux fragiles, ces microfissures se propagent rapidement à travers la pièce. Cela conduit à un échec soudain. Cependant, dans les alliages d’aluminium hautement ductiles, le matériau à l’extrémité de la microfissure subit une déformation plastique localisée. Cette déformation émousse efficacement le fond de fissure. Il réduit la concentration des contraintes et ralentit la propagation de la fracture. En inhibant la croissance des fissures, la ductilité prolonge considérablement la durée de vie opérationnelle et la fiabilité des composants en fonte d"aluminium soumis à des charges cycliques.
La ductilité n"est pas simplement un concept qualitatif ; c"est une propriété mécanique strictement mesurable. La principale mesure utilisée pour quantifier la ductilité est le pourcentage d’allongement au point de rupture. Pendant les tests, un échantillon standardisé est séparé et l’augmentation de longueur est mesurée par rapport à sa longueur de référence d’origine. Un pourcentage d’allongement plus élevé est directement corrélé à une ductilité plus élevée.
Une autre mesure essentielle est la limite d"élasticité. Ceci marque le point exact où se termine la déformation élastique et réversible et où commence la déformation plastique permanente. L"écart entre la limite d"élasticité et la résistance à la traction ultime représente la plage ductile de travail du matériau.
Propriété mécanique | Définition technique | Implication pour la ductilité |
|---|---|---|
Limite d"élasticité | Le niveau de contrainte exact auquel commence la déformation permanente. | Détermine le seuil de charge avant que l"étirement ductile ne se produise. |
Résistance à la traction ultime | La contrainte maximale qu"un matériau peut supporter avant de se briser. | Définit la limite supérieure absolue de la capacité portante du matériau. |
% d"allongement | Le pourcentage d"étirement qu"une pièce subit avant la rupture. | Le principal indicateur empirique de la ductilité d’un matériau. |
Pour garantir qu'un matériau répond à ces exigences mécaniques spécifiques, les fonderies professionnelles s'appuient sur des tests formels de résistance à la traction . Ce processus est généralement mené conformément à des normes internationales strictes, telles que ASTM E8. Un échantillon usiné de fonte d’aluminium est placé dans une machine d’essai universelle. La machine applique une traction continue tandis que des capteurs hautement sensibles enregistrent la force appliquée et le degré d'étirement jusqu'à ce que l'échantillon se brise.
Les installations de fabrication de premier plan intègrent ces tests dans des protocoles complets de contrôle qualité aux côtés de détecteurs de défauts à rayons X et de spectromètres. En mesurant l"allongement exact et la limite d"élasticité des échantillons de chaque lot de coulée, les ingénieurs peuvent vérifier empiriquement que la structure métallurgique est saine. Si un lot présente un allongement inférieur aux attentes, cela indique des problèmes potentiels tels qu"une porosité excessive des gaz ou une contamination de l"alliage. Une détection précoce évite que des pièces de qualité inférieure n’entrent dans la production de masse.
Le processus de fabrication utilisé pour créer un composant en aluminium a un impact profond sur sa ductilité finale. L'utilisation du moulage par compression en aluminium est une technique de fabrication avancée qui combine les meilleurs éléments du moulage et du forgeage. Au cours de ce processus, l'aluminium fondu est versé dans une matrice préchauffée et une immense pression hydraulique est appliquée à mesure que le métal se solidifie.
Cette pression appliquée remplit une fonction métallurgique cruciale. Il comprime avec force le métal en train de se solidifier, éliminant ainsi efficacement la porosité des gaz et les cavités de retrait qui se produisent naturellement lorsque l"aluminium refroidit. Étant donné que les vides internes agissent comme des concentrateurs de contraintes qui déclenchent une rupture fragile prématurée, leur suppression entraîne une microstructure beaucoup plus dense. Par conséquent, les pièces moulées par pression présentent une ductilité exceptionnelle et une résistance à la traction élevée. De plus, ces pièces denses sont tout à fait capables de subir des traitements thermiques agressifs T6 sans formation de cloques en surface.
La haute pression traditionnelle Moulage sous pression est privilégiée pour sa capacité à produire des géométries complexes rapidement et de manière rentable. Cependant, la norme moulage sous pression injecte du métal en fusion dans la cavité de la filière à des vitesses extrêmement élevées. Ce flux turbulent peut emprisonner l’air et les lubrifiants de coulée à l’intérieur du métal, entraînant une porosité interne du gaz.
Bien que ces pièces possèdent une excellente précision dimensionnelle, les gaz piégés limitent souvent leur ductilité globale. Les pièces moulées sous pression standard ne peuvent généralement pas être soumises à des traitements thermiques à haute température, car les gaz piégés se dilateraient et détruiraient la pièce. Pour atteindre une ductilité élevée dans les environnements moulage sous pression, les fabricants doivent utiliser des techniques spécialisées assistées par vide pour minimiser les turbulences et le piégeage des gaz.
Lorsque la ductilité est une exigence de conception primordiale, le choix des matériaux est primordial. L’alliage d’aluminium A356 est largement considéré comme la référence en matière de pièces moulées structurelles. Composé principalement d"aluminium, de silicium et de magnésium, l"A356 offre une excellente coulabilité et résistance à la corrosion. Alors que les ingénieurs automobiles réclament des portées plus longues et des indices de sécurité plus élevés, la demande pour l’A356-T6 a augmenté car il associe un faible poids à un allongement exceptionnel.
Son véritable potentiel est libéré grâce au processus de traitement thermique T6. Cela implique un traitement thermique de mise en solution de la pièce à haute température pour dissoudre les éléments d"alliage dans une solution solide, la tremper rapidement dans l"eau, puis la faire vieillir artificiellement. La trempe T6 optimise la précipitation des phases de renforcement au sein de la matrice aluminium. Par exemple, l"A356-T6 correctement traité peut atteindre une limite d"élasticité supérieure à 220 MPa tout en conservant un pourcentage d"allongement qui varie généralement de 7 % à 10 %.
Tous les alliages d"aluminium ne sont pas formulés pour la ductilité. Les ingénieurs doivent constamment mettre en balance les propriétés mécaniques avec la coulabilité et les coûts de production. Utilisez la base de référence suivante pour faire correspondre les exigences de votre projet au bon alliage.
Qualité d"alliage | Caractéristiques principales | Allongement de ductilité typique | Meilleur cas d"utilisation en ingénierie |
|---|---|---|---|
A356-T6 | Haute résistance, excellente ductilité, entièrement traitable thermiquement. | 7% - 10% | Pièces de structure, composants de sécurité, carters moteurs de véhicules à énergies nouvelles. |
A380 | Bonne coulabilité, propriétés thermiques rentables et décentes. | 2% - 3% | Biens de consommation générale, supports statiques, boîtiers électroniques. |
ADC12 | Excellente fluidité, idéale pour les géométries complexes à parois minces. | 1% - 2% | Pièces automobiles complexes où une ductilité élevée n"est pas requise. |
Comme l"indiquent les données, les alliages comme l"A380 et l"ADC12 sont choisis pour leur facilité de coulée dans des environnements à volume élevé. Cependant, leurs faibles pourcentages d’allongement les rendent inadaptés aux applications nécessitant une ductilité et une résistance aux chocs élevées.
Un boîtier de moteur électrique n’est pas simplement une coque de protection ; c'est un composant structurel actif soumis à de fortes contraintes opérationnelles. La spécification d'un boîtier de moteur en aluminium moulé signifie que la pièce doit supporter des vibrations mécaniques constantes générées par le rotor, des charges de couple élevées lors de l'accélération et des impacts externes potentiels.
Si le boîtier est fabriqué à partir d"un alliage fragile, les vibrations continues à haute fréquence peuvent provoquer des fissures de fatigue au fil du temps. Un alliage ductile, cependant, peut absorber ces micro-vibrations et répartir les contraintes de couple sur toute la géométrie du boîtier. Cela empêche l"apparition de fissures de fatigue à proximité des points de montage et des supports de roulements, garantissant ainsi un fonctionnement sûr du moteur tout au long de son cycle de vie prévu.
En plus des contraintes mécaniques, les carters de moteur sont soumis à des cycles thermiques intenses. Lorsque le moteur fonctionne, la résistance électrique et la friction génèrent une chaleur importante. Cette chaleur provoque la dilatation du boîtier en aluminium. Lorsque le moteur est mis hors tension, le boîtier refroidit et se contracte.
Les alliages d"aluminium ductiles sont particulièrement équipés pour gérer cette dilatation et contraction thermique. Leur capacité à subir une légère déformation plastique leur permet de s"adapter aux changements dimensionnels sans se déformer, se fissurer ou compromettre les tolérances strictes requises pour l"alignement du stator et du rotor. Cette stabilité thermique est l"une des principales raisons pour lesquelles les alliages à haute ductilité, en particulier l"A356-T6, sont spécifiés pour les moteurs automobiles et industriels avancés.
Les ingénieurs doivent reconnaître que les propriétés des matériaux ne sont pas uniquement déterminées par l’alliage choisi. La géométrie physique de la pièce influence fortement la vitesse de refroidissement, la dynamique de solidification et, in fine, le comportement mécanique du composant final. En adhérant à des principes géométriques stricts, les concepteurs de produits peuvent garantir que leurs composants conservent l’intégrité structurelle sous des contraintes extrêmes.
Une épaisseur de paroi uniforme est un principe fondamental dans la conception de pièces moulées. Lorsqu"un composant présente des changements brusques dans sa section transversale, l"aluminium fondu refroidit à des vitesses très différentes. Les sections plus fines se solidifient rapidement, tandis que les sections plus épaisses restent fondues plus longtemps. Ce refroidissement différentiel crée des contraintes thermiques internes et une porosité de retrait localisée.
Pour maximiser la ductilité, les concepteurs doivent maintenir des épaisseurs de paroi uniformes autant que possible. Si les transitions structurelles sont inévitables, elles doivent être conçues pour être graduelles plutôt que brusques. L"obtention d"un espacement plus petit des bras de dendrites secondaires grâce à un refroidissement optimal permet d"obtenir une résistance à la traction plus élevée et des propriétés d"allongement supérieures.
Les coins internes pointus nuisent grandement aux performances ductiles. En construction mécanique, les angles vifs agissent comme de importants concentrateurs de contraintes. Lorsqu’une contrainte de traction est appliquée, les lignes de force structurelles convergent vers ces géométries pointues, amplifiant de manière exponentielle la contrainte locale. Même si l’alliage d’aluminium de base possède une excellente ductilité inhérente, un coin pointu peut provoquer prématurément une fissure microscopique.
La mise en œuvre de congés et de rayons généreux répartit la charge appliquée sur une surface beaucoup plus grande. Cette répartition permet à la matrice en aluminium d"absorber l"énergie cinétique et de se déformer en toute sécurité. Même une légère augmentation du rayon du congé peut réduire considérablement les contraintes localisées et prévenir la rupture par fatigue.
Le système d’entrée détermine exactement la manière dont l’aluminium fondu pénètre dans la cavité de la filière. Si la vitesse du métal est trop élevée, cela provoque de graves turbulences. Cela expose l"aluminium fondu à l"air ambiant, conduisant à la formation rapide de films d"oxyde d"aluminium. Ces bifilms d"oxyde microscopiques se retrouvent piégés dans la matrice métallique en solidification.
Ces bifilms agissent comme des défauts bidimensionnels préexistants avec une résistance à la traction nulle. Pour conserver les caractéristiques ductiles de l’alliage, le système d’injection doit être méticuleusement conçu pour favoriser l’écoulement laminaire. Un logiciel informatique de simulation de la dynamique des fluides est régulièrement utilisé par les grandes fonderies pour optimiser le dimensionnement des portes et la géométrie des canaux, éliminant ainsi les turbulences qui provoquent le piégeage des oxydes.
Comprendre l’importance fondamentale que les propriétés ductiles apportent à la métallurgie est la pierre angulaire de la conception de composants en aluminium sûrs, durables et performants. De l"absorption des impacts soudains dans les structures de collision à la résistance à la fatigue sous des charges cycliques dans les carters de moteur, la ductilité constitue une protection vitale contre les défaillances mécaniques catastrophiques.
En sélectionnant soigneusement l"alliage approprié pour le traitement thermique, tel que l"A356-T6, et en l"associant à des techniques de fabrication avancées qui compriment les vides internes, les ingénieurs peuvent maximiser l"allongement et la fiabilité des pièces. En fin de compte, la combinaison d"une conception géométrique intelligente et de tests rigoureux en laboratoire garantit que vos pièces moulées en aluminium fonctionneront de manière prévisible, même dans les environnements les plus exigeants.
Lors de la planification de votre prochain projet à contraintes élevées, donner la priorité à la ductilité grâce à des partenariats de fabrication d'experts est la stratégie la plus efficace pour réussir l'ingénierie à long terme. Si vous cherchez à développer des composants structurels légers et à haute résistance, explorez les solutions de moulage avancées et les normes de contrôle qualité rigoureuses disponibles chez QSY Casting pour garantir que vos pièces répondent aux normes les plus élevées de l'industrie.
Dans le contexte précis de la fonderie d"aluminium, le sens ductile fait référence à la capacité inhérente du matériau à subir une déformation plastique importante avant de se fracturer. Lorsqu"une charge mécanique dépasse la limite d"élasticité du matériau, une pièce en aluminium ductile s"étire, se plie ou se déforme plutôt que de se casser brusquement. Cette caractéristique sert de tampon de sécurité critique dans l’ingénierie des structures. Par exemple, dans les structures de collision automobile, l’aluminium ductile absorbe l’énergie cinétique grâce à une déformation contrôlée, protégeant ainsi les occupants. Si le matériau était fragile, il se briserait sous l’impact, n’offrant aucune absorption d’énergie.
Oui, le moulage par compression de l"aluminium améliore considérablement la ductilité globale du composant final par rapport aux méthodes traditionnelles moulage sous pression. Le processus consiste à verser de l"aluminium fondu dans une matrice préchauffée et à appliquer une immense pression hydraulique pendant que le métal se solidifie. Cette haute pression soutenue modifie fondamentalement la dynamique de solidification. Il force le métal en fusion dans chaque micro-crevasse de la matrice et comprime tout hydrogène gazeux interne ou vides de retrait. En éliminant efficacement la porosité interne, la matrice d"aluminium obtenue est incroyablement dense et continue, ce qui est essentiel pour une ductilité maximale.
L"augmentation de la ductilité de la fonte d"aluminium nécessite une combinaison de produits chimiques d"alliage précis, de processus de coulée optimisés et d"une gestion thermique après coulée. Premièrement, la sélection d’un alliage à faible teneur en fer, tel que l’A356 primaire, évite la formation de phases intermétalliques fragiles et riches en fer. Deuxièmement, l’utilisation du moulage sous vide ou du moulage par compression élimine la porosité interne du gaz, qui agit comme site d’initiation de fissures. Enfin, l"application d"un traitement thermique T6 approprié sphéroïdise les particules de silicium dans la matrice d"aluminium, transformant des flocons pointus et cassants en particules arrondies qui permettent au métal de s"étirer considérablement avant de se briser.
Généralement, l"aluminium extrudé ou forgé présente une ductilité plus élevée que l"aluminium moulé standard. Les processus de forgeage et d"extrusion pétrissent et alignent physiquement la structure des grains du métal sous une immense pression, éliminant tous les vides internes et créant un flux de grains directionnel et hautement continu. Les processus de coulée standard introduisent naturellement une porosité microscopique et une structure de grain aléatoire à mesure que le métal liquide refroidit et rétrécit. Cependant, des techniques de moulage avancées telles que le moulage par compression, combinées au traitement thermique T6, peuvent produire des composants moulés avec des niveaux de ductilité qui rivalisent étroitement avec ceux des pièces forgées, offrant ainsi une alternative très rentable pour les géométries complexes.
L"alliage A356-T6 est largement considéré comme le premier choix pour le moulage de carters de moteur en aluminium, car il offre un équilibre exceptionnel entre une résistance à la traction élevée, une dissipation thermique supérieure et une excellente ductilité. Les moteurs électriques et à combustion interne génèrent des vibrations constantes à haute fréquence et des charges thermiques importantes pendant le fonctionnement. Un matériau fragile développerait rapidement de graves fissures de fatigue sous ces contraintes cycliques continues. L"alliage A356, en particulier lorsqu"il est optimisé grâce au processus rigoureux de traitement thermique T6, développe une microstructure hautement raffinée qui peut facilement absorber les vibrations mécaniques et s"adapter à la dilatation thermique sans se fracturer.


