
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-19 origine:Propulsé


La fabrication d’un composant métallique haute performance se termine rarement au moment où l’alliage fondu se solidifie à l’intérieur d’un moule. Les ingénieurs et les concepteurs de produits sont confrontés à un défi immédiat et insidieux dès la sortie de la chaîne de production. Ils doivent protéger la partie brute de la dégradation environnementale. Sans un traitement de surface approprié pour le moulage du métal , les pièces fraîchement frappées restent très sensibles à une oxydation rapide. Ils souffrent également de l’usure abrasive et des attaques chimiques lorsqu’ils sont déployés dans des environnements industriels difficiles. En fin de compte, la méthodologie choisie pour sceller et durcir ces composants dicte leur durée de vie opérationnelle et leur fiabilité fonctionnelle.
Parmi la myriade de technologies de finition disponibles aujourd’hui, le nickelage s’impose comme une solution remarquablement polyvalente et robuste. Il conçoit une coque dense et protectrice. Cette barrière isole les métaux de base vulnérables des éléments corrosifs tout en améliorant considérablement la dureté de la surface. L’intégration de cette finition n’est pas un processus plug-and-play universel. Différents substrats réagissent de manière unique aux bains de placage chimique. Ce guide explore les scénarios précis dans lesquels le nickelage devient une nécessité technique, en se concentrant spécifiquement sur les protocoles de prétraitement complexes requis pour les alliages d"aluminium et de zinc.
Polyvalence d'ingénierie : le placage au nickel offre une combinaison rare de résistance supérieure à la corrosion, de réduction de l'usure mécanique et de flexibilité esthétique.
Spécificité du matériau : Il constitue une mise à niveau exceptionnelle pour les alliages de zinc nécessitant des finitions décoratives très brillantes ou une durabilité de surface extrême dans des environnements exigeants.
Prétraitements cruciaux : L’application directe est scientifiquement impossible pour certains métaux réactifs. Le revêtement de l'aluminium ou du zinc nécessite des prétraitements chimiques hautement contrôlés comme la zingage ou les frappes de cuivre pour garantir l'adhésion métallurgique.
L'avantage de l'électrolyse : le dépôt autocatalytique s'effectue avec une uniformité parfaite. Il représente la solution ultime pour les géométries complexes, les trous borgnes profonds et les filetages internes de précision.
Investissement stratégique : offrant une prime par rapport aux revêtements de base, le placage au nickel reste le choix définitif pour les projets donnant la priorité à l'intégrité structurelle à long terme et à une précision dimensionnelle stricte.
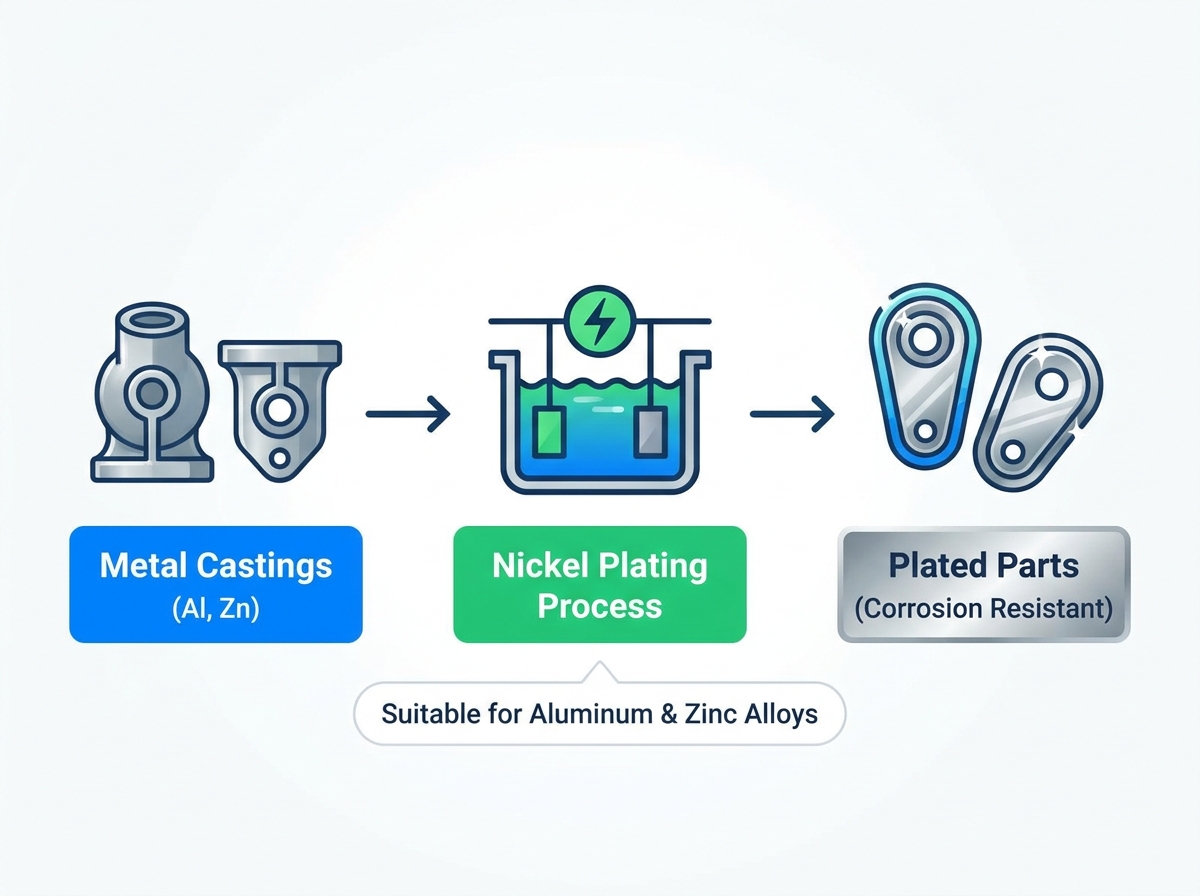
Pour établir une spécification éclairée, les équipes d’approvisionnement doivent d’abord démystifier les mécanismes du processus de placage. À la base, le placage au nickel consiste à déposer une couche de métal microscopique et durable sur un substrat. Les métaux coulés présentent intrinsèquement une porosité microscopique, des contours complexes et des compositions métallurgiques variables. Par conséquent, la technique de dépôt spécifique fait toute la différence dans les performances sur le terrain.
Dans le domaine industriel, les ingénieurs évaluent généralement deux méthodologies distinctes : le placage électrolytique et le placage autocatalytique.
Galvanoplastie : Cette approche traditionnelle utilise un courant électrique externe pour chasser les ions nickel d'une anode sacrificielle à travers un bain d'électrolyte sur la pièce moulée. Il s’avère très efficace pour produire des finitions brillantes, semblables à celles d’un miroir, sur des géométries simples. Pourtant, il présente un défaut critique pour une ingénierie complexe. Le courant électrique se concentre naturellement sur les arêtes vives et les points extérieurs. Par conséquent, cela crée une accumulation de bords. Un revêtement plus épais se forme à l’extérieur tout en laissant des creux profonds et des cavités internes dangereusement sous-plaqués.
Placage autocatalytique au nickel : À l’opposé, le placage autocatalytique est un processus chimique autocatalytique. Cela élimine complètement le besoin d’électricité externe. Le dépôt se déclenche uniquement par une réaction de réduction chimique contrôlée au contact de la surface de la pièce. Pour les pièces moulées métalliques complexes, ce procédé est révolutionnaire. Parce qu’il ignore la densité du courant électrique, l’alliage nickel-phosphore s’accumule avec une uniformité mathématique absolue. Un collecteur hydraulique complexe reçoit exactement la même épaisseur au niveau du micron dans ses canaux internes les plus profonds que sur ses faces extérieures plates.
De plus, cette couverture uniforme scelle les vides microscopiques de surface que l’on trouve souvent dans les composants moulés sous pression ou moulés au sable. Il comble efficacement les petits pores pour former une barrière contre l’humidité impénétrable.
La sélection d"une finition de surface nécessite une évaluation calculée des facteurs de stress mécaniques et environnementaux spécifiques qu"une pièce devra subir. Le placage au nickel surpasse souvent les revêtements concurrents en neutralisant simultanément plusieurs modes de défaillance.
Le mandat principal de tout revêtement est l’isolation. Le nickel résiste naturellement à l’oxydation et à la dégradation lorsqu’il est exposé à l’humidité, aux acides doux et aux polluants atmosphériques. Lorsque les ingénieurs spécifient du nickel autocatalytique à haute teneur en phosphore contenant 10 à 14 pour cent de phosphore, la finition obtenue présente une microstructure amorphe semblable à du verre. Cela élimine efficacement les joints de grains où la corrosion s"initie généralement. De tels composants survivent régulièrement des centaines d"heures lors de tests rigoureux au brouillard salin ASTM B117 sans céder à la rouille rouge. Cela les rend indispensables dans les secteurs de la marine et de la transformation chimique.
De nombreux métaux moulés légers possèdent une excellente résistance structurelle mais souffrent de surfaces molles. Soumis à des frottements de glissement, ils sont sujets au grippage et à l"usure abrasive. Le nickelage modifie fondamentalement cette dynamique. L"aluminium brut peut osciller autour de 150 dureté Vickers. Une couche autocatalytique standard élève instantanément cette surface à une plage de dureté Vickers de 500 à 700. Si l"application exige une durabilité extrême, les traitements thermiques post-placage, cuisant la pièce à environ 400 degrés Celsius, peuvent pousser la dureté au-delà de 1 000 dureté Vickers. Ce durcissement phénoménal de la surface prolonge considérablement la durée de vie opérationnelle des engrenages, des rotors et des ensembles de verrouillage.
Des analyses de marché récentes indiquent un virage massif vers les revêtements avancés nickel-phosphore. Ce changement est fortement motivé par les secteurs des véhicules électriques et de l’aérospatiale. Les fabricants recherchent activement l’allègement pour étendre l’autonomie des batteries et améliorer le rendement énergétique. Ils remplacent rapidement les composants en acier lourd par des pièces moulées plus légères en aluminium et en alliage de zinc . Cependant, ces métaux plus légers nécessitent un durcissement de surface robuste pour survivre dans des environnements soumis à de fortes contraintes. Par conséquent, la demande de nickelage autocatalytique de précision a explosé. Il permet aux ingénieurs d'allier la faible masse de l'aluminium avec la durabilité de surface de l'acier trempé tout en respectant des normes strictes de longévité environnementale.
Malgré ses propriétés impressionnantes, le nickel ne peut pas être simplement peint sur n’importe quel métal brut. La chimie des matériaux de base dicte toute la stratégie de finition. L’application d’une couche durable nécessite une ingénierie méticuleuse et des protocoles de prétraitement hautement spécialisés.
Les alliages de zinc, en particulier la série Zamak, sont appréciés pour leurs faibles points de fusion, leur stabilité dimensionnelle exceptionnelle et leur capacité à couler des parois incroyablement fines. Par exemple, les composants de traitement des fluides comme un connecteur de tuyau à 5 brides en Zamak nécessitent un contrôle de tolérance strict pour une étanchéité étanche. Malheureusement, le zinc brut est très réactif. Laissé exposé, il développe rapidement une corrosion blanche et poudreuse.
Immerger directement un composant de zinc dans un bain de nickel acide standard est une recette pour le désastre. Le zinc se dissout rapidement, contaminant la chimie et donnant une finition cloquée et inutile. Pour contourner ce problème, les techniciens utilisent une étape intermédiaire critique connue sous le nom de frappe du cuivre. En plaçant d’abord par galvanoplastie une couche microscopique et dense de cuivre alcalin sur la pièce moulée, ils créent une barrière chimique protectrice. Cette fondation en cuivre est totalement inerte vis-à-vis du bain de nickel ultérieur, garantissant ainsi une adhérence métallurgique parfaite. Lorsqu'elles sont exécutées correctement, les pièces en alliage de zinc plaqué moulage sous pression offrent une sensation lourde et haut de gamme ainsi qu'une longévité exceptionnelle.
L’aluminium présente un obstacle métallurgique totalement différent. Au moment précis où une pièce en aluminium fraîchement usinée est exposée à l’oxygène, elle forme une peau d’oxyde microscopique et tenace. Cette barrière naturelle agit comme un excellent isolant mais repousse instantanément les métaux de placage standards. Cela les empêche de se lier au substrat sous-jacent.
Pour réussir à plaquer l’aluminium, les fabricants utilisent le procédé au zincate. Le moulage est immergé dans une solution hautement alcaline. Cela élimine simultanément la couche d’oxyde tenace et dépose un bouclier microscopique temporaire de zinc pur. Cette couche de zinc empêche la réoxydation lors du transfert de la pièce vers le bain de nickel autocatalytique. Une fois immergé, le nickel remplace chimiquement le zinc, se liant directement et de manière permanente à l"aluminium brut situé en dessous.
Pour les responsables des achats et les ingénieurs principaux qui prennent des décisions critiques en fin de processus, il est essentiel d’évaluer le nickel par rapport à d’autres revêtements industriels pour maximiser le retour sur investissement.
Traitement de surface | Résistance à la corrosion | Résistance à l"usure et dureté | Précision dimensionnelle | Meilleurs scénarios d"application |
|---|---|---|---|---|
Placage autocatalytique au nickel | Excellent grâce à une barrière sans pores | Haute dureté atteignant jusqu"à 1000 Vickers | Exceptionnel avec un contrôle uniforme du micron | Géométries complexes, filetages internes, environnements difficiles |
Chromage dur | Modéré en raison de la surface microfissurée | Très haute dureté Vickers supérieure à 1000 | Mauvais en raison de l"accumulation de bords et de la faible puissance de lancement | Arbres cylindriques simples, usure abrasive extrême |
Anodisation pour l"aluminium | Bien | Modéré à élevé pour les revêtements durs | Bien | Pièces cosmétiques en aluminium, besoins en isolation électrique |
Revêtement en poudre | Bon si non ébréché | Faible dépendance à une barrière polymère | Très mauvais ajoutant 50 à 150 microns de manière inégale | Boîtiers extérieurs économiques, pièces de non-précision |
Plus précisément, le chrome dur est légendaire pour sa résistance à l’usure abrasive, mais souffre d’un terrible pouvoir de projection. Il a du mal à recouvrir les recoins profonds. Les fluides corrosifs peuvent facilement s’infiltrer à travers ses fissures microscopiques. L"anodisation convertit la surface de l"aluminium en un oxyde durci, mais cette couche est un isolant électrique strict. Si votre composant nécessite une mise à la terre électrique ou un blindage contre les interférences électromagnétiques, l"anodisation échouera complètement. Le revêtement en poudre forme une épaisse barrière polymère sur le métal, ce qui peut facilement ruiner les tolérances techniques strictes ou obstruer les filetages fins des machines. En revanche, le nickelage adhère au niveau moléculaire. Il peut être contrôlé jusqu"au micron à un chiffre, préservant ainsi la précision exacte des pièces moulées usinées CNC.
Les avantages théoriques de ce processus de finition se traduisent par des avantages tangibles en termes de performances dans certaines des industries les plus exigeantes au monde.
Dans les environnements où les défaillances mécaniques sont catastrophiques, les pièces moulées nickelées sont omniprésentes. Les engrenages de transmission, les corps d"actionneurs hydrauliques et les boîtiers du système de carburant dépendent fortement de ce traitement. L"épaisseur uniforme garantit que les vannes aérospatiales de précision conservent leurs propriétés dynamiques des fluides exactes. Simultanément, la surface durcie empêche le grippage des pièces mobiles soumises à des vibrations à haute fréquence.
Les secteurs des télécommunications et de l’électronique sont de grands consommateurs de pièces moulées sous pression. Les appareils tels que les émetteurs-récepteurs à fibre optique, les radios militaires robustes et les connecteurs RF nécessitent des boîtiers offrant à la fois une rigidité structurelle et un blindage électromagnétique robuste. Le placage au nickel fournit une coque conductrice et résistante à la corrosion. Cela protège les microprocesseurs internes sensibles de l’humidité environnementale et des interférences de signal.
Les composants moulés utilisés dans la manipulation des fluides sont constamment exposés à des boues abrasives et à des produits chimiques agressifs. Les turbines de pompe, les raccords de tuyauterie et les vannes industrielles bénéficient énormément d"un revêtement en nickel à haute teneur en phosphore. Il fournit une surface interne lisse et à faible friction qui améliore réellement la dynamique des fluides tout en protégeant la fonte ou le laiton sous-jacent de l"érosion par cavitation et de la corrosion sous contrainte de chlorure.
Préciser cette finition nécessite de la prévoyance. Les équipes de conception doivent évaluer plusieurs paramètres critiques pendant la phase de prototypage pour éviter des défauts de fabrication coûteux sur toute la ligne.
Il est impératif de se rappeler que le placage ajoute de la matière physique à l’extérieur du composant. Un revêtement spécifié de 20 microns ajoutera 20 microns à chaque surface exposée. Par conséquent, le diamètre d’un alésage interne diminuera de 40 microns, tandis qu’un arbre externe augmentera du même montant. Les ingénieurs en mécanique doivent calculer cette accumulation exacte dans leurs modèles CAO initiaux pour garantir que les pièces d"accouplement à tolérance stricte s"assemblent correctement après le placage.
Un traitement de surface ne peut jamais éclipser la qualité du substrat situé en dessous. Si un processus moulage sous pression piège un excès de gaz, il en résulte une porosité souterraine. Lorsqu’une pièce moulée poreuse pénètre dans les bains chimiques chauffés d’une ligne de placage, les gaz piégés se dilatent et s’échappent de force. Ce phénomène provoque des cloques, des piqûres ou des taches sur la couche de nickel nouvellement déposée des semaines après la production. Atteindre une finition impeccable nécessite absolument une coulée brute dense et de haute qualité.
En raison du coût du nickel brut, des bains chimiques complexes et des prétraitements en plusieurs étapes, ce processus entraîne un prix initial plus élevé que le chromate transparent de base ou le revêtement en poudre. Les équipes d"approvisionnement doivent évaluer le coût total de possession. Si un budget de finition permet à un composant critique de tomber en panne prématurément sur le terrain, les réclamations au titre de la garantie et les temps d"arrêt pour maintenance qui en résulteront éclipseront la prime initiale payée pour un placage approprié. Pour les pièces critiques, le retour sur investissement est indéniable.
Garantir une finition résiliente et visuellement impeccable nécessite un contrôle qualité rigoureux et une coordination transparente entre la fonderie et l’installation de placage.
La surface plaquée finale agit comme une loupe pour l"état brut de la coulée. Les marques d"usinage grossières, les rayures profondes ou les lignes de séparation proéminentes ne seront mises en valeur que par le nickel brillant. Une préparation mécanique minutieuse n’est pas négociable. Le culbutage vibratoire, le polissage fin et le nettoyage ultrasonique intense garantissent que le métal est entièrement exempt d"agents de démoulage, de fluides de coupe et d"oxydes localisés avant même qu"il ne touche un bain de placage.
Le point de défaillance le plus fréquent dans la finition industrielle se produit lors du transfert entre un fournisseur de fonderie et un fournisseur de placage tiers. Les erreurs de communication concernant la chimie des alliages ou l’empilement des tolérances conduisent souvent à des reproches lorsque des défauts surviennent. Pour atténuer ce risque, les acheteurs doivent s"associer à un fabricant complet possédant une expertise approfondie en matière de fonderie métallurgique et de chimie de finition de surface. Une approche unifiée et centralisée garantit que les paramètres de coulée sont optimisés dès le premier jour spécifiquement pour recevoir une plaque de haute qualité.
Dans le monde exigeant de la fabrication industrielle, le nickelage s’impose comme un traitement de surface exceptionnellement efficace. Il transforme les métaux bruts vulnérables en composants très durables et résistants à la corrosion. En comblant le fossé entre les performances mécaniques et l’attrait esthétique, il résout simultanément plusieurs défis d’ingénierie.
Pour les projets utilisant des alliages d’aluminium et de zinc, cette finition n’est pas seulement adaptée, elle est fortement recommandée. Lorsque votre application exige une précision dimensionnelle sans compromis, une couverture géométrique complexe et une résilience environnementale à long terme, l’application stratégique du nickel offre une valeur inégalée.
Ne laissez pas la durée de vie de vos composants critiques au hasard. Évaluez vos exigences de performance spécifiques et associez-les à l’expertise de fabrication appropriée. Visitez QSY Casting aujourd"hui pour explorer les solutions de moulage d"alliages d"aluminium et de zinc haut de gamme et découvrez exactement comment les traitements de surface de précision peuvent élever la fiabilité de votre produit au niveau supérieur.
Non, appliquer du nickel directement sur du zinc brut n’est pas chimiquement viable. La nature acide des bains de nickel standard attaquera et dissoudra de manière agressive le substrat de zinc, détruisant à la fois la pièce et la solution chimique. Pour obtenir une liaison réussie, les fabricants doivent d’abord appliquer une gâche au cuivre. Cette couche très fine et dense de cuivre galvanisé agit comme une barrière protectrice. Il prévient les réactions indésirables et favorise une adhérence métallurgique exceptionnelle pour la couche finale de nickel.
Le choix optimal dépend entièrement de vos exigences techniques spécifiques. Bien que l’anodisation soit une finition fantastique et durable pour l’aluminium, elle ne peut pas être appliquée aux alliages de zinc. Le nickelage est compatible avec les deux. De plus, le nickel offre une résistance supérieure à l’usure contre le frottement par glissement et reste hautement conducteur de l’électricité. En revanche, l"anodisation convertit la surface en oxyde d"aluminium, qui agit comme un isolant électrique strict, ce qui la rend inadaptée aux pièces nécessitant une mise à la terre ou une protection contre les interférences électromagnétiques.
Lorsqu’elle est appliquée correctement sur un moulage dense et correctement préparé, une finition en nickel autocatalytique de haute qualité peut durer des décennies. Sa durée de vie ultime est dictée par l’épaisseur spécifique du dépôt et la teneur en phosphore de l’alliage. Le nickel autocatalytique à haute teneur en phosphore est explicitement conçu pour résister à des années d"exposition continue dans des environnements extrêmement difficiles et corrosifs, y compris les applications marines et de traitement chimique.
Oui, tous les processus de placage ajoutent intrinsèquement une couche physique de matériau à l’extérieur du composant. Cependant, le placage autocatalytique au nickel est très apprécié car il dépose cette couche avec une uniformité absolue sur toutes les surfaces, y compris les trous borgnes profonds et les filetages complexes. L"épaisseur étant prévisible et généralement mesurée en microns exacts, les ingénieurs en mécanique peuvent facilement prendre en compte cette accumulation précise dans leurs conceptions CAO initiales. Cela garantit que des tolérances d’usinage serrées sont maintenues sans problème.
Le nickelage autocatalytique entraîne généralement un coût initial plus élevé que les finitions de base comme le revêtement en poudre, le chromate transparent ou l"anodisation standard. Le prix reflète les bains chimiques complexes, les prétraitements requis comme le zincage ou les frappes de cuivre, ainsi que le coût du nickel brut. Cependant, lors de l"évaluation du coût total de possession des pièces d"ingénierie de précision, la durée de vie prolongée, la résistance à l"usure et l"élimination des défaillances sur site liées à la corrosion en font souvent l"investissement à long terme le plus rentable.
Le placage d’une pièce moulée très poreuse est extrêmement difficile et généralement déconseillé. La porosité souterraine piège les gaz de coulée et les fluides d’usinage. Lorsque la pièce entre dans les bains chimiques chauffés pendant le processus de placage, ces substances piégées se dilatent et se frayent un chemin vers la surface. Cela conduit inévitablement à des cloques, des piqûres ou des taches sur la couche de nickel finie. Pour une finition plaquée impeccable et durable, commencer par une coulée brute dense et de haute qualité est une exigence absolue.


