
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-12 origine:Propulsé


Êtes-vous à la recherche de pièces métalliques plus solides et légères, capables de résister à des environnements opérationnels extrêmes ? Alors que des industries comme l’aérospatiale et l’automobile repoussent les limites de l’efficacité énergétique, la demande de composants à haute intégrité est montée en flèche. Le moulage par compression répond à cette demande en produisant des composants avec une porosité proche de zéro et une densité exceptionnelle.
Mais comment vérifier objectivement cette intégrité structurelle ? Les ingénieurs et les responsables des achats ont besoin de preuves empiriques solides avant d’approuver la production de masse pour des applications critiques en matière de sécurité. Dans ce guide complet, nous approfondissons les méthodologies d’évaluation mécanique. Vous apprendrez exactement comment les fabricants garantissent la qualité ultime des composants grâce à des protocoles de validation rigoureux.
Le moulage par compression démontre des performances supérieures en raison de la pression extrême appliquée pendant la solidification du métal, écrasant efficacement les gaz et réduisant la porosité.
Une évaluation globale repose sur une double méthodologie. Les tests destructifs établissent des données de base sur les matériaux, tandis que les tests non destructifs garantissent la cohérence continue de la production.
Les alliages traitables thermiquement nécessitent une évaluation spécifique pour confirmer que le processus de traitement thermique a réussi à modifier la microstructure sans provoquer de cloques en surface.
Les applications critiques nécessitent des protocoles de tests spécialisés pour garantir la résistance aux charges dynamiques, aux cycles thermiques sévères et à la dégradation environnementale tout au long de la durée de vie des composants.
Si l’on considère les tendances techniques actuelles, la transition vers l’allègement des véhicules et les groupes motopropulseurs électriques à couple élevé a fondamentalement modifié les exigences en matière de matériaux. Les constructeurs automobiles et aérospatiaux s’éloignent rapidement des fabrications lourdes en acier. Ils les remplacent par des structures avancées en aluminium. Cependant, ces nouvelles conceptions fonctionnent sous d’immenses contraintes dynamiques.
Les méthodes de coulée standard laissent souvent des vides internes microscopiques, totalement inacceptables pour les applications critiques en matière de sécurité. Ce changement à l’échelle de l’industrie exige des processus garantissant une porosité nulle. Par conséquent, les protocoles de validation rigoureux ont évolué de simples contrôles par lots à des systèmes d’assurance qualité complets et multicouches. Les tests ne sont plus seulement une étape finale d’inspection. C’est le cœur absolu du processus de validation de fabrication.
Pour évaluer avec précision la qualité des composants, les ingénieurs concepteurs doivent d’abord comprendre la dynamique fondamentale des fluides et la mécanique de solidification qui différencient ce processus des méthodes de fabrication conventionnelles. Le moulage par compression fonctionne comme une technique de fabrication hybride. Il comble efficacement le fossé entre le moulage liquide traditionnel et le forgeage à l"état solide. En appliquant une pression hydraulique intense au métal en fusion pendant qu"il refroidit dans une matrice fermée, les fabricants produisent des composants qui présentent une intégrité structurelle exceptionnelle.
La performance supérieure de ces composants trouve son origine en profondeur au niveau microstructural. Dans le moulage traditionnel par gravité ou à basse pression, le métal en fusion rétrécit naturellement en refroidissant. Ce retrait volumétrique, combiné aux gaz atmosphériques piégés et aux lubrifiants de filière vaporisés, forme inévitablement des vides microscopiques. Ces cavités internes agissent comme des concentrateurs de contraintes localisés. Ils affaiblissent considérablement la pièce finale et provoquent une rupture prématurée par fatigue.
En maintenant une pression élevée tout au long de la phase de solidification, le procédé atténue ce défaut inhérent. Cette pression continue, semblable à celle d"un forgeage, force le métal semi-solide dans chaque crevasse microscopique de la cavité de la matrice. Non seulement cela compense le retrait, mais cela empêche également les gaz dissous de précipiter hors de la solution. Le transfert de chaleur rapide entre le métal sous haute pression et la filière en acier affine la structure du grain. Le résultat est une matrice matérielle densifiée à grains fins.
Lorsque les ingénieurs métallurgistes évaluent les propriétés mécaniques du moulage par compression , ils se concentrent sur plusieurs améliorations spécifiques dérivées directement de cette microstructure densifiée. La résistance à la traction ultime représente la contrainte maximale absolue qu'un matériau peut supporter lorsqu'il est étiré avant qu'une rupture catastrophique ne se produise. Ces pièces démontrent systématiquement des valeurs de traction élevées en raison de l'élimination des vides internes.
La limite d"élasticité marque le point précis auquel un matériau passe d"un comportement élastique à une déformation plastique permanente. Une structure de grain raffinée et étroitement tassée nécessite beaucoup plus de force pour se déformer. De plus, une porosité proche de zéro permet à ces pièces d"atteindre des niveaux d"allongement qui rivalisent étroitement avec ceux des composants en billettes forgées. Enfin, l’absence de concentrateurs de contraintes internes améliore considérablement la durée de vie en fatigue opérationnelle des composants soumis à des vibrations constantes.
La force théorique est malheureusement insuffisante pour les applications d’ingénierie modernes. Des tests rigoureux des propriétés mécaniques des pièces moulées fournissent les données empiriques concrètes nécessaires pour valider que chaque lot de production répond aux spécifications strictes de l'industrie et aux facteurs de sécurité.
Les pièces légères étant soumises à des densités de couple plus élevées et à des charges dynamiques extrêmes, la tolérance aux défauts internes a disparu. Les organismes de réglementation exigent désormais une validation empirique exhaustive pour garantir que ces alternatives légères ne compromettent pas la sécurité des passagers.
Dans les secteurs aux enjeux élevés, la défaillance d’un composant n’est tout simplement pas une option. Les pièces utilisées dans les systèmes de suspension automobile, les fusées d’essieu ou les machines lourdes sont confrontées à des facteurs de stress environnementaux imprévisibles et à d’immenses chocs physiques. Si un composant structurel tombe en panne à vitesse d’autoroute, les résultats sont catastrophiques.
Les tests comblent le fossé critique entre les simulations de CAO numérique et les applications difficiles du monde réel. En soumettant intentionnellement des échantillons de pièces à des forces extrêmes et destructrices dans un laboratoire contrôlé, les ingénieurs prouvent définitivement que les composants possèdent les marges de sécurité nécessaires pour protéger les utilisateurs finaux sur le terrain.
L’un des avantages les plus importants de l’élimination de la porosité interne est que les pièces obtenues peuvent être traitées thermiquement en toute sécurité. Les moulage sous pression haute pression traditionnels contiennent de l"air emprisonné. S"ils sont soumis à des traitements thermiques en solution à haute température, ces gaz piégés se dilatent rapidement, provoquant des cloques sur la surface de la pièce et la fracture de la matrice interne. Les composants moulés par compression peuvent facilement subir des traitements thermiques avancés, tels que la trempe T6.
D"un point de vue pratique, les tests mécaniques sont le seul moyen définitif de vérifier que ce cycle thermique a réussi. Il confirme si le four a correctement dissous les éléments d"alliage dans une solution solide et les a ensuite précipités pour atteindre la dureté souhaitée. Sans cette boucle de rétroaction empirique, les fabricants ne peuvent garantir que la transformation microstructurale s’est produite comme prévu.
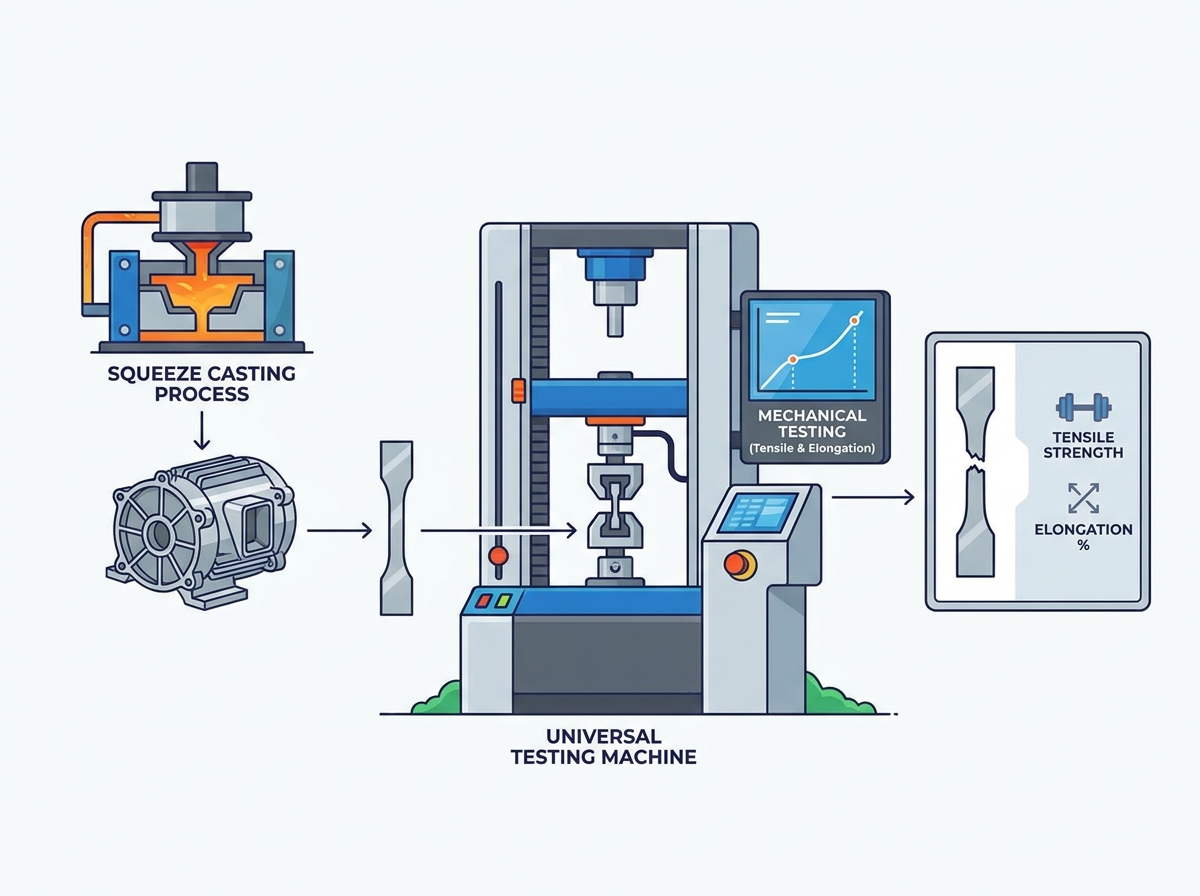
Les tests destructifs impliquent la rupture physique, la déformation ou la modification délibérée de pièces d"échantillon ou de barres d"essai spécialement moulées. Même s’il détruit l’échantillon, il fournit les données quantitatives fondamentales utilisées pour établir les spécifications des matériaux et certifier les lots de production.
Les essais de traction restent la pierre angulaire de l"évaluation mécanique. Au cours de cette procédure, un échantillon usiné avec précision ressemblant à la forme d’un os de chien est solidement serré dans les mors hydrauliques d’une machine d’essai universelle. La machine applique une force de traction contrôlée et croissante à l’échantillon jusqu’à ce qu’il se fracture violemment.
Des cellules de pesée et des extensomètres très sensibles enregistrent la force appliquée et l"extension physique correspondante du matériau. Cela génère une courbe contrainte-déformation détaillée. À partir de ces données graphiques, les ingénieurs extraient trois mesures critiques. Ils mesurent la limite d"élasticité là où commence la déformation permanente. Ils enregistrent la résistance à la traction ultime lorsque la charge maximale est supportée. Enfin, ils calculent l"allongement à la rupture pour déterminer le pourcentage d"augmentation de la longueur avant la cassure.
Les tests de dureté mesurent la résistance spécifique d"un matériau à une déformation plastique localisée. Ceci est généralement induit par un pénétrateur mécanique. Pour les métaux non ferreux comme l"aluminium, les balances Brinell et Rockwell constituent les normes de l"industrie.
Lors d"un test Brinell standard, une bille de carbure de tungstène durci est enfoncée dans la surface usinée de la pièce moulée sous une charge lourde et soutenue. Le diamètre du cratère microscopique résultant est ensuite mesuré. Une indentation plus petite est directement corrélée à un matériau plus dur. Étant donné que les valeurs de dureté évoluent souvent de manière linéaire avec la résistance à la traction, ce test constitue une méthode rapide et très fiable pour vérifier la cohérence des lots en usine.
Les composants destinés aux environnements à fortes vibrations nécessitent une évaluation dynamique spécialisée. Les tests d"impact Charpy consistent à laisser tomber un pendule lesté d"une hauteur connue pour frapper un échantillon entaillé. Celui-ci mesure la quantité précise d’énergie absorbée lors d’une fracture rapide et fragile.
En pratique, les tests de fatigue appliquent une charge cyclique à un échantillon sur des millions d"itérations. En alternant tension et compression, les ingénieurs génèrent une courbe contrainte en fonction du nombre de cycles. Ces données sont absolument vitales pour des pièces telles que les supports de moteur ou les bras de suspension qui doivent supporter des contraintes vibratoires constantes pendant des décennies d"utilisation.
Même si les tests destructifs fournissent des données de base exactes, la destruction de chaque produit est économiquement irréalisable. Les tests non destructifs permettent aux équipes de contrôle qualité d’examiner l’intérieur des pièces de production réelles sans causer de dommages physiques. Cela permet une inspection à grande échelle.
L"inspection radiographique utilise des rayons X pénétrants pour capturer une image interne détaillée du moulage sur un détecteur numérique. Étant donné que les défauts physiques tels que la porosité des gaz, les vides de retrait ou les inclusions d"oxydes sont nettement moins denses que l"aluminium solide environnant, ils absorbent moins de rayonnement. Ces défauts cachés se manifestent par des points plus sombres et distincts sur la radiographie obtenue.
Les fonderies avancées utilisent désormais la tomodensitométrie industrielle. En faisant tourner la pièce et en capturant des milliers de tranches de rayons X, le logiciel compile un modèle tridimensionnel complet de la structure interne. Cela permet aux métrologues de mesurer avec précision le volume et l’emplacement de toute anomalie microscopique.
Les tests par ultrasons utilisent des ondes sonores à haute fréquence transmises profondément dans la pièce moulée via un transducteur spécialisé. Lorsque ces ondes sonores traversent le métal dense, elles se réfléchissent vers la surface chaque fois qu"elles rencontrent une limite physique. Cette limite peut être la paroi opposée de la pièce ou un défaut interne comme une micro-fissure.
En analysant le temps exact nécessaire au retour de l’écho, les techniciens peuvent identifier la profondeur et la taille des discontinuités souterraines. Cette méthode est exceptionnellement sensible. Il s"avère particulièrement utile pour inspecter des sections à parois épaisses où la pénétration standard des rayons X peut manquer de clarté.
L’inspection par ressuage est une méthode chimique très efficace utilisée pour détecter les défauts de surface. Ces défauts, tels que les fermetures froides microscopiques ou la porosité des surfaces, sont totalement invisibles à l"œil nu.
Le processus commence par un nettoyage minutieux de la pièce avant d’appliquer un pénétrant liquide fluorescent. L"action capillaire attire agressivement ce liquide dans les défauts de surface. Après un temps de séjour désigné, l"excès de pénétrant de surface est éliminé par lavage et un révélateur crayeux est appliqué. Le révélateur agit comme un buvard chimique. Il ramène le pénétrant fluorescent piégé vers la surface, créant une indication lumineuse et très visible du défaut sous la lumière ultraviolette.
Les propriétés mécaniques finales obtenues sont fortement dictées par la composition chimique spécifique de l"alliage sélectionné. Comprendre la chimie des matériaux est un aspect fondamental du cycle de vie des tests et des évaluations. Une sélection appropriée des matériaux dicte les performances de base avant même qu’une pression ne soit appliquée.
Bien que divers métaux non ferreux puissent être traités de cette manière, les alliages d"aluminium dominent le marché en raison de leur rapport résistance/poids et de leur conductivité thermique exceptionnels.
A356 : Le premier choix pour les composants structurels. Riche en silicium et magnésium, il offre une excellente coulabilité et une réponse incroyablement élevée aux traitements thermiques T6.
A380 : un alliage performant offrant une combinaison équilibrée de propriétés mécaniques et de conductivité thermique, bien qu'il présente généralement une ductilité inférieure à celle de l'A356.
6061 : Il s'agit traditionnellement d'un alliage d'extrusion corroyé. Les fonderies avancées l'adaptent parfois au moulage par compression afin d'obtenir des caractéristiques spécifiques de haute résistance, bien que cela nécessite un contrôle méticuleux des paramètres du processus.
Différentes pièces moulées en alliage d'aluminium répondent de manière unique aux pressions de coulée et aux traitements thermiques ultérieurs. Pour illustrer cela, considérons A356. Lorsqu'elle est testée à l'état brut de coulée, sa limite d'élasticité est simplement modérée. Cependant, après avoir subi avec succès un cycle T6, les essais de traction révéleront une augmentation spectaculaire et exponentielle de la limite d'élasticité et de la résistance à la traction ultime, ainsi qu'une stabilisation contrôlée de l'allongement. Les ingénieurs doivent établir des lignes de base de tests très spécifiques, adaptées au spectre chimique exact du matériau choisi.
Pour bien saisir les implications pratiques d’une évaluation rigoureuse, il est très utile d’examiner une composante industrielle spécifique et très demandée. Le boîtier du moteur du véhicule électrique constitue l’étude de cas parfaite pour la nécessité d’une validation complète. En tant qu"ingénieurs, nous savons que les performances théoriques ne signifient rien si la pièce se fissure sous l"effet d"un couple réel.
Un boîtier de moteur en aluminium moulé fonctionne dans un environnement dynamique et impitoyable. Premièrement, il doit supporter des cycles thermiques sévères. Comme le stator interne génère une immense chaleur lors des accélérations maximales, le boîtier absorbe et dissipe cette énergie. Lorsque le véhicule s'arrête, il refroidit rapidement. Cette expansion et contraction continues peuvent induire une fatigue thermique si la microstructure contient une porosité excessive.
Le boîtier est soumis à une contrainte vibratoire constante à haute fréquence provenant du rotor en rotation. La stabilité dimensionnelle est primordiale. Toute déformation sous charge modifiera l’entrefer précis entre le rotor et le stator. Cela réduit considérablement l’efficacité électromagnétique ou provoque des interférences mécaniques catastrophiques. Par exemple, un carter de moteur A356-T6 typique produit dans nos installations atteint une résistance à la traction ultime supérieure à 290 MPa et une limite d"élasticité supérieure à 210 MPa. L"allongement reste constamment supérieur à 8 pour cent. Ces paramètres sont vérifiés quotidiennement en usine.
En raison de ces exigences opérationnelles multiformes, les protocoles de test des carters de moteur combinent des méthodologies destructives et non destructives dans un ordre strict.
Métrologie dimensionnelle : les machines à mesurer tridimensionnelles utilisent des sondes à pointe de rubis pour cartographier la précision géométrique des points de montage du boîtier et des alésages des roulements. Cela garantit que les tolérances au niveau micrométrique sont parfaitement respectées.
Test de fuite par perte de pression : les enveloppes de refroidissement internes complexes sont scellées et pressurisées avec de l'air sec. Des transducteurs très sensibles surveillent la cavité pour détecter toute chute de pression microscopique au fil du temps. Une fuite indique une porosité interconnectée, ce qui pourrait permettre au liquide de refroidissement de court-circuiter les composants électroniques haute tension.
Vérification mécanique : des lots d'échantillons sont détruits pour vérifier le traitement thermique T6 via des tests de traction et de dureté. Simultanément, l'ensemble du cycle de production passe par une inspection numérique aux rayons X pour garantir l'absence absolue de vides internes dans les sections critiques à parois minces.
Pour les responsables des achats d’ingénierie qui décident entre des processus de fabrication, des comparaisons objectives et basées sur des données apportent la clarté nécessaire. Les résultats des tests empiriques démontrent systématiquement la supériorité structurelle de la méthode de compression par rapport à la méthode traditionnelle à haute pression moulage sous pression.
Mesure de performances | Haute pression traditionnelle Moulage sous pression | Coulée de compression |
|---|---|---|
Porosité interne | 1% à 3% (Vides visibles) | Moins de 0,1 % (proche de zéro) |
Résistance à la traction ultime | Modéré, incohérent | Élevé, comparable à une billette forgée |
Allongement à la rupture | Faible, présente un comportement fragile | Excellent, très ductile |
Capacité de traitement thermique | Sujet aux cloques en surface | Prend entièrement en charge la trempe T6 |
Cette différence de densité microstructurale se traduit directement par des performances mécaniques réelles. Lors d"essais de traction comparatifs, un composant moulé par compression démontrera systématiquement une résistance à la traction ultime nettement plus élevée. Il double ou triple souvent l’allongement d’une pièce traditionnelle comparable. Lors des essais de fatigue, la pièce traditionnelle se détériore de façon exponentielle plus rapidement, car ses pores internes agissent comme des sites d"initiation prêts à l"emploi pour la propagation des fissures microscopiques.
Les avantages théoriques de la coulée densifiée ne peuvent être réalisés que si le fabricant possède l"expertise technique et l"infrastructure analytique nécessaires pour contrôler le processus. Les acheteurs doivent faire preuve d’une diligence raisonnable approfondie lors de la sélection d’un partenaire fondeur.
Un partenaire de coulée fiable doit disposer d’un laboratoire métallurgique interne complet. S"appuyer uniquement sur des tests tiers introduit des retards inacceptables dans la boucle de rétroaction requise pour un contrôle strict des processus. Les équipes d"approvisionnement doivent vérifier que l"installation est équipée de spectromètres d"émission optique pour vérifier la chimie des alliages avant la coulée. Ils ont également besoin de machines d’essai universelles pour la validation quotidienne de la traction et de scanners à rayons X numériques avancés pour une inspection en temps réel.
Une preuve objective de qualité nécessite une documentation rigoureuse et standardisée. Les fabricants réputés opèrent selon des systèmes de gestion de la qualité internationalement reconnus, tels que la norme ISO 9001 ou la norme IATF 16949 spécifique à l"automobile. Ils fournissent des rapports complets d"essais de matériaux pour chaque lot de production. Un rapport d"essai de matériaux fournit un enregistrement traçable et transparent détaillant la composition chimique exacte, les paramètres de traitement thermique et les propriétés mécaniques validées. Cela garantit une responsabilité totale dans votre chaîne d’approvisionnement.
Le moulage par compression représente le summum de la fabrication de matériaux non ferreux, créant des pièces métalliques incroyablement solides, légères et fiables. En appliquant une pression intense pendant la solidification, le processus élimine pratiquement les défauts internes qui affectent les méthodes de coulée traditionnelles.
La supériorité théorique ne suffit pas. Des tests rigoureux et à plusieurs niveaux restent absolument essentiels. Des évaluations de traction destructives aux inspections avancées non destructives aux rayons X, des tests complets sont le seul moyen de valider les propriétés mécaniques finales. Ces données empiriques garantissent que chaque composant répond à des normes de sécurité strictes et évite des pannes coûteuses et dangereuses sur le terrain.
Pour garantir le succès de votre prochain projet d"ingénierie, associez-vous toujours à un fabricant certifié doté de solides capacités de test en interne. Chez QSY Casting, nous traitons de manière experte les exigences matérielles spécifiques et fournissons des composants vérifiés et hautes performances auxquels vous pouvez faire confiance. Explorez nos solutions spécialisées pour améliorer votre prochaine application structurelle.
Les propriétés les plus critiques évaluées lors des tests sont la résistance ultime à la traction, la limite d"élasticité, l"allongement et la dureté. Le moulage par compression améliore considérablement ces mesures en appliquant une immense pression pendant la phase de solidification. Cela élimine le retrait interne et la porosité des gaz, créant une microstructure très dense à grains fins qui résiste violemment à la déformation mécanique.
Oui, et c’est un avantage majeur du procédé. Contrairement aux moulage sous pression haute pression traditionnelles, les pièces moulées par compression n"ont pratiquement aucune porosité de gaz emprisonnée. Cela signifie qu"ils peuvent subir en toute sécurité un traitement thermique à haute température, tel qu"un traitement thermique avec une solution T6 et un vieillissement artificiel, sans risque de cloquage de surface ou de distorsion dimensionnelle. Ce traitement thermique améliore encore leur résistance mécanique et leur dureté.
Un boîtier de moteur moulé en aluminium est soumis à une combinaison hautement spécialisée de tests non destructifs et de tests destructifs sur des lots d"échantillons. Les méthodes non destructives comprennent l"inspection aux rayons X pour vérifier l"intégrité interne et les tests de fuite par perte de pression pour vérifier l"étanchéité. Les méthodes destructives comprennent des tests de traction, de fatigue et de dureté. De plus, des machines à mesurer tridimensionnelles sont utilisées pour vérifier les tolérances dimensionnelles strictes, garantissant ainsi que le boîtier peut résister aux contraintes thermiques et vibratoires tout en protégeant l"électronique interne.
Les tests destructifs fournissent des données de base exactes et empiriques sur les limites physiques d"un matériau en brisant intentionnellement un échantillon. Elle ne peut cependant pas être réalisée sur des pièces destinées à la vente. Les méthodes de contrôle non destructives, telles que les rayons X, l"inspection par ultrasons ou le ressuage, sont nécessaires car elles permettent aux fabricants d"inspecter chaque pièce de production à la recherche de défauts internes ou de surface sans endommager les composants. Cela garantit que seuls des produits impeccables sont expédiés au client.
Des tests standardisés garantissent la cohérence et la sécurité globales. La plupart des fonderies professionnelles adhèrent à la norme ASTM B557 pour les tests de tension des produits en aluminium forgé et moulé. Pour les applications aérospatiales ou automobiles, des normes ISO spécifiques et des protocoles de gestion de la qualité IATF 16949 dictent les taux d"échantillonnage exacts, les exigences d"étalonnage et les normes de documentation pour l"équipement de test.
Les vides internes microscopiques agissent comme de graves concentrateurs de contraintes. Lorsqu’un composant subit une charge cyclique, ces minuscules pores deviennent les sites exacts d’initiation de fissures microscopiques. Au fil du temps, ces fissures se propagent à travers la matrice du matériau, entraînant une rupture par fatigue prématurée et souvent catastrophique. L"élimination de ces vides grâce à la solidification à haute pression prolonge la durée de vie opérationnelle de la pièce de manière exponentielle.


