
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-26 origine:Propulsé


Trouver un défaut de conception critique après l"achat d"un moule en acier est un cauchemar coûteux pour toute équipe d"ingénierie. Imaginez signer un moule en acier à outils de 50 000 $. Vous attendez huit semaines pour la fabrication. Ensuite, vous découvrez que la toute première pièce moulée ne parvient pas à s"insérer dans l"assemblage principal en raison d"un point de friction imprévu.
Les logiciels de CAO modernes sont incroyablement puissants. Pourtant, il ne peut pas imiter parfaitement le stress physique réel, les frictions d’assemblage ou l’ergonomie tactile. Passer directement d’un écran numérique à un outil dur comporte un risque financier immense. La fabrication de prototypes résout ce problème avant le début de l’outillage. Il constitue un pont essentiel entre la conception numérique et la production de masse.
Dans ce guide complet, vous apprendrez exactement comment valider les conceptions de pièces moulées grâce au prototypage physique. Cette approche rigoureuse garantit que votre transition vers la production de masse reste transparente et rentable.
Atténuation des risques : la validation physique évite des erreurs coûteuses lors de l'outillage final en identifiant les défauts de conception critiques au début du cycle d'ingénierie.
Simulation de matériaux : les méthodes soustractives avancées peuvent reproduire fidèlement les propriétés mécaniques, le poids et la résistance thermique des métaux coulés finaux.
Tests complets : des unités de test tangibles permettent aux équipes d'ingénierie de valider rigoureusement la précision dimensionnelle, l'ajustement de l'assemblage et les performances fonctionnelles réelles.
Vérification des fournisseurs : le choix du bon partenaire de prototypage est tout aussi essentiel que la conception elle-même pour garantir une transition en douceur vers la production de masse.
Rentabilité : investir une petite fraction du budget dans un prototype de haute qualité permet d'économiser des coûts exponentiels en termes de modifications futures du moule et de retards de production.
Dans le secteur de la fabrication industrielle, passer directement d’une conception numérique à un outillage dur est une stratégie à haut risque. Des analyses récentes du secteur mettent en évidence une évolution croissante vers le développement de matériel agile. Les pressions sur la chaîne d’approvisionnement mondiale s’accentuent. Par conséquent, les fabricants intègrent de plus en plus de cycles de prototypage rapides pour réduire les délais de mise sur le marché. La validation des conceptions par des itérations physiques est passée d"un luxe facultatif à une stratégie de gestion des risques obligatoire.
Les moules Moulage sous pression sont généralement usinés à partir d"acier à outils trempé. Ces outils sont spécialement conçus pour résister à une fatigue thermique et mécanique extrême. Si une pièce moulée échoue après la création du moule, il est extrêmement difficile de modifier cet outillage. Le personnel technique doit s"appuyer sur l"usinage par électroérosion, le soudage ou la remise à neuf complète des outils. Ce processus coûte non seulement des dizaines de milliers de dollars, mais peut également retarder de plusieurs mois les lancements de produits. La création d’une pièce de test physique fait office de police d’assurance. Il vérifie la géométrie avant que l"acier ne soit découpé pour le moule final.
Le prototypage rapide fait passer une conception d’un modèle 3D théorique à un objet tangible. Les ingénieurs peuvent manipuler, tester et stresser cette unité physique. Il traduit les hypothèses numériques en réalités physiques. Mettre une véritable pièce entre les mains d"un ingénieur en mécanique expose des défis de fabrication que les algorithmes logiciels pourraient facilement négliger.
Les logiciels modernes de CAO et d’analyse par éléments finis sont des outils indispensables. Cependant, ils présentent des limites distinctes. Les simulations numériques supposent souvent une isotropie parfaite des matériaux et une dynamique thermique uniforme. En réalité, les pièces physiques subissent des frictions imprévisibles lors de l’assemblage. Ils subissent des déformations thermiques inattendues et une dynamique des fluides complexe que les logiciels ne peuvent pas reproduire parfaitement. Un modèle physique révèle immédiatement ces variables cachées.
Au-delà de la validation technique, les prototypes physiques remplissent une fonction commerciale essentielle. Disposer d’un modèle tangible et validé accélère l’approbation finale des parties prenantes. Il fournit aux dirigeants et aux investisseurs une preuve physique de concept. Ces preuves tangibles garantissent le financement et la confiance nécessaires pour autoriser des outils de production de masse coûteux.
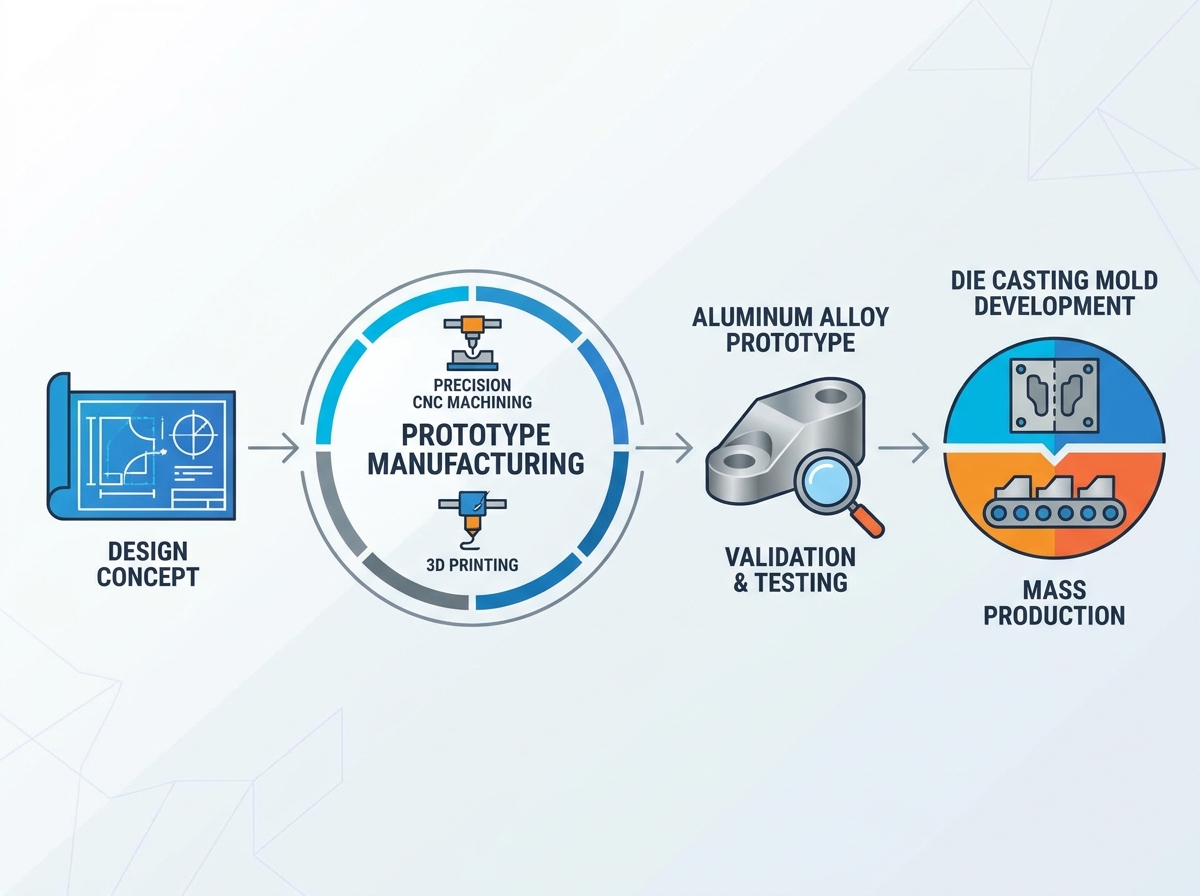
La sélection de la bonne technologie de prototypage dépend entièrement des exigences de validation spécifiques de votre projet. Les équipes de conception doivent évaluer si elles ont besoin d’une confirmation visuelle rapide, de tests mécaniques rigoureux ou d’essais fonctionnels sur le terrain à faible volume.
L’impression 3D est fréquemment utilisée pour une validation visuelle rapide et précoce. La stéréolithographie offre d’excellentes finitions de surface pour les examens esthétiques. Le frittage sélectif laser offre des composants en plastique durables. Le frittage laser direct des métaux permet d’imprimer des structures métalliques. Cependant, le grain métallurgique du métal imprimé en 3D diffère considérablement de celui du métal coulé. Cette différence structurelle limite quelque peu son utilité pour des tests mécaniques très rigoureux.
Pour valider les composants métalliques moulés, l’usinage CNC personnalisé reste la référence de l’industrie. En fraisant un prototype directement à partir d'une billette de métal solide, les ingénieurs obtiennent une réplique presque exacte de la pièce moulée finale. Le poids, la résistance et l’intégrité structurelle sont étroitement liés. De plus, cette méthode soustractive permet des tests fonctionnels intenses dans des conditions de charge réelles. Cela garantit que la conception fonctionnera exactement comme prévu une fois produite en série.
Lorsque le processus de validation nécessite de tester un lot de cinquante à cent pièces, un outillage rapide s’avère très efficace. Cela implique de créer des moules souples à partir de silicone utilisé pour le moulage d"uréthane ou de métaux plus mous comme l"acier P20 et l"aluminium. Ces moules souples se dégradent rapidement et ne peuvent pas gérer une production en grand volume. Néanmoins, ils fournissent suffisamment d’unités prototypes pour effectuer des tests approfondis sur le terrain et des essais sur la chaîne de montage.
Pour prédire avec précision le comportement d"une pièce métallique moulée sur le terrain, l"unité de test doit posséder une fidélité mécanique équivalente. La fabrication soustractive constitue la voie la plus fiable pour atteindre cette parité. Plus le prototype correspond au matériau de production final, plus les données de test deviennent fiables.
Le moyen le plus efficace de tester une pièce moulée en métal consiste à utiliser du métal solide. L"usinage permet aux équipes d"ingénierie d"utiliser l"alliage exact qui sera coulé lors de la production finale. Alternativement, ils peuvent utiliser un équivalent hautement comparable. Par conséquent, les mesures de limite d"élasticité, de résistance à la traction et de conductivité thermique restent très cohérentes entre le prototype et le produit final.
Les pièces moulées subissent intrinsèquement un retrait et une déformation due au refroidissement. Cette réalité physique rend difficile le maintien de tolérances extrêmement serrées sans opérations secondaires. L'utilisation de pièces d'usinage CNC de précision permet aux ingénieurs de tester les tolérances les plus strictes de leur conception. En évaluant le modèle usiné, les équipes déterminent si ces tolérances strictes sont fonctionnellement nécessaires. Si ce n’est pas le cas, les tolérances peuvent être assouplies pour le processus de coulée. L'assouplissement des tolérances non critiques réduit considérablement les coûts de production de masse et minimise les taux de défauts.
La sélection des matériaux dicte les performances à long terme. Par exemple, la création de pièces usinées CNC en alliage d'aluminium à l'aide de nuances spécifiques telles que le 5019-H112 permet aux ingénieurs de simuler une contrainte physique exacte. Un support de collier de serrage irrégulier de haute précision usiné à partir de cet alliage révélera exactement comment la pièce gère les vibrations et le couple. Plus précisément, les tests de ces matériaux confirment que l'alliage choisi possède la résistance à la corrosion, le rapport poids/résistance et les propriétés de dissipation thermique appropriés requis pour l'application finale.
Une fois le modèle physique fabriqué, un processus de validation structuré doit commencer. Les ingénieurs effectuent une série de tests classés en forme, ajustement et fonction. Cette approche rigoureuse garantit une vérification complète de la conception avant de passer à l’étape de l’outillage.
La validation de forme se concentre sur l"apparence physique et la faisabilité de fabrication de la pièce. Les ingénieurs évaluent si l’esthétique correspond à la vision globale du produit. Plus important encore pour le moulage, ils analysent la géométrie pour la conception en vue de la fabricabilité. Ils doivent vérifier que les épaisseurs des parois sont uniformes pour éviter la porosité de refroidissement. Ils garantissent également que les angles de dépouille appropriés sont intégrés, même si le prototype a été usiné à partir d"une billette.
Les composants mécaniques fonctionnent rarement de manière isolée. La validation de l"ajustement garantit que le prototype s"adapte parfaitement à tous les composants adjacents de l"assemblage. Imaginez un ingénieur senior testant méticuleusement les filetages, les clips, les goupilles d"alignement et les emplacements de boulons dans l"atelier. Cette phase identifie les problèmes de cumul de tolérance. Il garantit l’absence d’interférence physique lorsque le produit complet est assemblé.
La validation des fonctions est la phase la plus rigoureuse. Il soumet le prototype aux conditions difficiles auxquelles il sera confronté sur le terrain. Cela inclut des tests de chute pour la résistance aux chocs. Les ingénieurs effectuent des cycles thermiques dans des chambres environnementales pour vérifier la déformation par expansion. Ils effectuent des tests de pression de fluide pour les corps de pompe étanches et des tests de charge soutenus pour identifier les points faibles structurels.
Phase de validation | Indicateurs clés évalués | Méthodes de test courantes | Critères d"acceptation |
|---|---|---|---|
Formulaire | Esthétique, angles de dépouille, épaisseur de paroi | Inspection visuelle, mesure du pied à coulisse | Correspond aux spécifications CAO ; visuellement exempt de défauts ; murs uniformes. |
Ajuster | Accouplement, empilement de tolérances, fixation | Assemblage physique, jaugeage de filetage | S"assemble en douceur sans friction forcée ; zéro interférence de composant. |
Fonction | Résistance à la traction, résistance thermique, étanchéité | Tests de charge, chambres thermiques, tests de pression | Survit aux contraintes opérationnelles maximales sans déformation, fissure ou fuite. |
Passer d’une idée approximative à un prototype entièrement validé nécessite une approche disciplinée et progressive. Le respect d"un cycle de vie structuré dans l"atelier d"ingénierie garantit qu"aucune étape de validation critique n"est contournée.
Le processus commence par la définition de la fonction opérationnelle de la pièce et la rédaction du modèle 3D initial. Les équipes de conception établissent la géométrie de base. Ils décrivent les propriétés des matériaux requises et estiment le volume de fabrication prévu.
Avant la réalisation d"un prototype, le fichier CAO est soumis à une analyse rigoureuse de fabricabilité spécifiquement adaptée au moulage. Les ingénieurs vérifient les angles de dépouille nécessaires, généralement de un à deux degrés. Ils éliminent les coins internes pointus pour réduire les concentrations de contraintes. Ils garantissent également une épaisseur de paroi uniforme pour éviter les traces d’évier et les vides de refroidissement.
Sur la base de la liste de contrôle de validation, l"équipe sélectionne la méthode de fabrication appropriée. Si le but est purement esthétique, l’impression 3D peut suffire. En revanche, si des tests fonctionnels rigoureux sont requis pour une roue de pompe ou un support robuste, l"usinage soustractif est sélectionné pour fournir l"intégrité mécanique nécessaire.
Les données CAO sont envoyées à l"atelier de fabrication. Un logiciel de fabrication assistée par ordinateur génère des parcours d"outils précis et le prototype est produit physiquement. Un contrôle de qualité strict est maintenu pendant cette phase pour garantir que l’unité physique correspond au modèle numérique au micron près.
Le prototype terminé est soumis à la liste de contrôle Forme, Ajustement et Fonction. Les ingénieurs documentent chaque succès et chaque échec. Ils rassemblent des données empiriques sur le comportement de la pièce sous des contraintes d"assemblage et de fonctionnement réelles.
Les données collectées lors des tests physiques sont utilisées pour affiner la conception originale. Si un mur se fracture sous une charge importante, il est épaissi dans le modèle CAO. Si un composant d"accouplement était trop serré, les tolérances sont ajustées. Cette boucle itérative se poursuit jusqu"à ce que le prototype fonctionne parfaitement.
Une fois que la conception raffinée satisfait à tous les paramètres de tests physiques, les parties prenantes donnent leur approbation finale. Le modèle CAO validé est verrouillé. Le projet est officiellement autorisé à passer à la production d"outillage en série.
Choisir le bon partenaire de prototypage rapide est une décision cruciale en matière de gestion des risques. Le partage de conceptions exclusives nécessite une confiance absolue. L’exécution correcte du prototype nécessite une expertise en ingénierie hautement spécialisée.
La protection de la propriété intellectuelle doit être établie immédiatement. Avant la transmission de fichiers CAO, un accord de non-divulgation complet doit être signé. Vérifiez que le fabricant dispose de protocoles de données sécurisés et d"un accès restreint aux installations pour éviter des fuites de conception dévastatrices.
La qualité d’un fabricant dépend de son équipement en atelier. Les ingénieurs doivent vérifier si l’installation utilise des machines CNC avancées à cinq axes. Ceux-ci sont nécessaires pour fraiser des géométries complexes sans configurations multiples. De plus, la présence de machines à mesurer tridimensionnelles n"est pas négociable. Cet équipement garantit que le prototype est inspecté selon des tolérances micrométriques exactes.
Il est crucial de sélectionner un partenaire qui comprend parfaitement les processus de création de prototypes et de moulage final. Un fabricant spécialisé uniquement dans l’usinage pourrait produire un prototype parfait, fondamentalement impossible à couler. Un partenaire compétent fournira des commentaires proactifs. Ils informeront les ingénieurs si une caractéristique usinée spécifique entraînera des contre-dépouilles ou des problèmes d"écoulement dans un moule moulé sous pression.
La phase de validation physique est hautement itérative et sensible au temps. Évaluer la transparence de la communication du fabricant. Des partenaires fiables fournissent des délais de livraison clairs, des commentaires rapides et des mises à jour régulières de la production. Les retards dans la livraison des prototypes se traduisent directement par des lancements de produits retardés. La fiabilité des horaires est une priorité absolue.
Le passage d’un concept numérique à une pièce de test physique validée est un processus rigoureux. Cependant, ce n’est que le début du cycle de vie de la fabrication. Une fois que l’équipe d’ingénierie a rigoureusement testé le modèle physique et confirmé qu’il répond à toutes les exigences, le projet atteint son stade le plus critique. Cette phase déplace l’accent de la création d’unité unique vers l’évolutivité à haut volume.
Avant qu’un acier ne soit découpé pour le moule de production, un ensemble complet de données techniques doit être finalisé. Ce package constitue la source unique de vérité pour le partenaire fabricant. Il comprend généralement les modèles CAO 3D finalisés et les dessins 2D détaillés indiquant les dimensions essentielles au fonctionnement. Il décrit également les exigences spécifiques en matière de dimensionnement géométrique et de tolérancement.
De plus, le transfert doit inclure un rapport détaillé de la phase de fabrication du prototype. Si certaines tolérances ont été assouplies lors des tests physiques, ces changements doivent être explicitement documentés. Si des épaisseurs de paroi spécifiques ont été modifiées pour améliorer l’intégrité structurelle, les ingénieurs doivent en tenir compte. Une documentation claire empêche les ingénieurs en outillage de revenir à des versions non optimisées de la conception.
Une fois l'ensemble des données d'ingénierie sécurisé, le projet passe à la phase la plus exigeante en capital : moulage sous pression développement de moules . C’est là que l’investissement initial dans la fabrication de prototypes rapporte ses plus gros dividendes. La géométrie de la pièce ayant déjà été validée physiquement, les experts en outillage peuvent se concentrer entièrement sur l'optimisation du moule pour le processus de coulée. Ils n’ont pas à se soucier des défauts fondamentaux de conception.
Le développement de moules est une discipline d’ingénierie très complexe. Les experts utilisent un logiciel de simulation spécialisé pour analyser la manière dont le métal en fusion entrera dans la cavité. Ils doivent concevoir des systèmes de contrôle complexes pour contrôler la vitesse du flux. Ils conçoivent des systèmes de ventilation pour permettre à l’air emprisonné de s’échapper. Ils créent également des canaux de refroidissement complexes pour garantir une solidification uniforme du métal en fusion. Un refroidissement inégal peut entraîner une porosité interne ou une déformation. Ce processus étant très complexe et coûteux, il est absolument obligatoire de disposer d’une conception parfaitement validée.
Même avec des simulations d"écoulement avancées et un prototype parfaitement validé, les premières pièces sortant d"un moule nouvellement fabriqué sont rarement prêtes pour une production de masse immédiate. Cela nous amène à l’étape d’échantillonnage de l’outil 1. Les échantillons Tool 1 sont les toutes premières pièces physiques produites à l’aide de l’outillage final de production en série.
L"objectif principal de cet échantillon est de vérifier l"exactitude et les performances du moule lui-même. Dès réception des échantillons, l’équipe de contrôle qualité effectue une inspection rigoureuse du premier article. Cela implique l’utilisation de machines à mesurer tridimensionnelles pour vérifier les dimensions. Ils utilisent également des tests non destructifs, tels que l"inspection aux rayons X, pour vérifier les vides internes. Si des défauts sont détectés, les ingénieurs en outillage ajusteront le moule de manière itérative jusqu"à ce qu"il produise des pièces parfaitement conformes aux normes de prototype validées.
Même si la validation physique réduit considérablement les risques, la transition vers la production de masse peut encore se heurter à des obstacles. L’un des pièges les plus courants est la tolérance excessive. Lors de l"usinage d"un prototype, il est relativement facile d"atteindre des tolérances extrêmement serrées. Cependant, maintenir ces mêmes tolérances dans un processus de coulée à grand volume est exponentiellement plus difficile et plus coûteux. Les ingénieurs doivent examiner les données de test des prototypes pour déterminer quelles tolérances sont vraiment critiques.
Un autre problème fréquent est l’incapacité à intégrer les angles de dépouille lors de la phase de conception du prototype. L"usinage soustractif ne nécessite pas d"angles de dépouille pour retirer une pièce d"un outil. Par conséquent, les concepteurs oublient parfois de les ajouter. Si un prototype est validé sans angles de dépouille, le modèle CAO devra être modifié avant le développement du moule. Cette altération tardive invalide les essais physiques antérieurs.
Ignorer la fabrication de prototypes constitue un risque financier majeur que les développeurs de matériel informatique moderne ne peuvent tout simplement pas se permettre. La validation des conceptions via des modèles physiques garantit une qualité élevée des produits et accélère l"approbation des parties prenantes. En fin de compte, cela protège votre budget de fabrication global contre les retouches catastrophiques des outils.
Associez-vous dès aujourd’hui à un expert en fabrication de confiance. En collaborant avec des professionnels qui gèrent tout en toute transparence, de l’usinage de précision initial au développement final du moule, vous garantissez une transition sans faille. Faites passer votre projet d"un concept numérique à une réalité tangible et produite en série. Explorez les solutions de fabrication complètes chez QSY Casting pour trouver le support technique exact dont votre produit a besoin.
La disparité financière entre la création d’un prototype unique et le développement d’un moule de production en série est considérable. La fabrication de prototypes coûte généralement entre quelques centaines et quelques milliers de dollars. Cela dépend fortement de la complexité géométrique de la pièce et du matériau choisi. À l’opposé, la production d’un moule en acier trempé moulage sous pression nécessite un investissement de plusieurs dizaines de milliers à plusieurs centaines de milliers de dollars. Investir une petite somme d’argent dans une pièce de test physique constitue une police d’assurance très efficace. Cela évite les pertes financières catastrophiques associées à la reprise des moules.
Bien que les deux processus de fabrication soient fondamentalement différents, un prototype usiné avec précision fournit une représentation exceptionnellement fidèle du composant moulé final. L"usinage consiste à soustraire de la matière à une billette solide, tandis que la coulée force le métal en fusion dans une cavité. De ce fait, la structure des grains sera légèrement différente. Cependant, si les équipes de conception utilisent un alliage d"aluminium similaire pour le prototype usiné, cela fournira une représentation très précise de la résistance mécanique, du poids total et de l"assemblage de la pièce finale.
Le calendrier de production de prototypes est considérablement accéléré par rapport aux outils de production de masse. En fonction de la complexité de la géométrie, un prototype fonctionnel peut généralement être livré en trois à dix jours ouvrables seulement. Les centres d"usinage multi-axes avancés permettent aux fabricants de transformer rapidement des fichiers CAO numériques en pièces métalliques tangibles. Ce délai d"exécution rapide permet aux équipes d"ingénierie de tester rapidement les conceptions, de mettre en œuvre des révisions numériques et de commander des itérations ultérieures sans retarder le calendrier de lancement du produit.
Les angles de dépouille sont de légères conicités ajoutées aux parois verticales d"une pièce. Ils permettent d"éjecter proprement la pièce d"un moule en acier. Si votre prototype est fabriqué à l"aide d"un processus soustractif tel que l"usinage, les angles de dépouille ne sont pas mécaniquement nécessaires pour cette unité de test spécifique. Cependant, vous devez concevoir votre prototype de modèle CAO en gardant à l"esprit le processus de coulée final. Si vous validez un prototype dépourvu d"angles de dépouille, vous validez une géométrie qui ne peut pas réellement être produite en série. L"intégration précoce des angles de dépouille garantit une cohérence absolue entre le prototype et le produit final.
Il est tout à fait possible qu’un échantillon d’outillage présente des défauts même si le prototype initial fonctionnait parfaitement. Cela se produit parce que le prototype valide la conception du produit, tandis que l"échantillon d"outillage valide la conception du moule et le processus de coulée. Les défaillances courantes incluent la porosité interne, les marques d"écoulement en surface ou la déformation due à un refroidissement thermique inégal. Si un échantillon échoue à l’inspection, les ingénieurs en outillage effectueront des ajustements ciblés sur le moule en acier. Ils peuvent élargir le système de portes ou modifier les canaux de refroidissement internes jusqu"à ce que les pièces moulées répondent systématiquement aux normes de qualité.
Lors de la sélection d"un matériau pour un prototype usiné, l"objectif est de correspondre le plus possible aux propriétés mécaniques de l"alliage de coulée final. Pour l"aluminium moulage sous pression, les ingénieurs utilisent fréquemment des billettes d"aluminium de haute qualité. Bien que ces alliages corroyés aient des structures de grains légèrement différentes de celles des alliages coulés, leur résistance à la traction, leur conductivité thermique et leur poids global sont remarquablement similaires. Cette parité matérielle permet des tests thermiques et structurels très précis avant le début de la production en série.
La finition de surface d’un prototype usiné est généralement plus lisse et uniforme que celle d’une pièce brute moulée sous pression. L"usinage laisse de légères marques d"outils, tandis que la coulée laisse une surface légèrement texturée dictée par la cavité du moule en acier et l"écoulement du métal en fusion. Les ingénieurs doivent tenir compte de cette différence lors de la validation esthétique. Si une texture spécifique est requise pour le produit final, des traitements de surface secondaires comme le sablage aux billes peuvent être appliqués au prototype pour simuler fidèlement l"apparence finale du moulage.
Les prototypes usinés ne peuvent pas simuler directement la porosité de la coulée car ils sont découpés dans des billettes solides et sans défauts. Cependant, le prototypage permet d’identifier les caractéristiques géométriques susceptibles de provoquer de la porosité. En testant physiquement le prototype, les ingénieurs peuvent localiser des sections transversales inhabituellement épaisses ou des masses lourdes isolées. Ces zones spécifiques sont connues pour leur refroidissement irrégulier et leurs vides de retrait pendant le processus de coulée lui-même. L"identification de ces zones épaisses sur le modèle physique permet aux ingénieurs de les éliminer ou d"ajuster l"épaisseur des parois avant la conception du moule final.


